 언어


CNC 가공 알루미늄은 알루미늄 부품의 엄격한 공차, 탁월한 표면 마감 및 반복 가능한 부품 품질을 달성하기 위한 가장 신뢰할 수 있는 생산 방법입니다. 알루미늄은 강철보다 약 2~3배 빠르게 절단되고, 스핀들 동력이 덜 필요하며, 동등한 강철 부품의 약 35%에 해당하는 부품을 생산합니다. 프로토타입 실행, 중간 배치 및 대량 생산의 경우 CNC 가공 알루미늄은 속도, 치수 정확도 및 비용 효율성의 가장 강력한 조합을 제공합니다. /-0.01mm로 고정된 알루미늄 부품 또는 Ra 0.8um의 표면 마감이 필요한 경우 CNC 가공이 이를 달성하는 실용적인 경로입니다.
이제 많은 제조업체가 알루미늄 다이캐스팅과 CNC 마감 가공을 결합하여 시간과 비용을 절약하고 있습니다. 주조 단계에서는 거의 그물에 가까운 모양을 신속하게 형성하는 동시에 기계 가공으로 중요한 치수, 볼트 구멍, 밀봉 면 및 정밀하게 제어되는 윤곽을 완성합니다. Ningbo Beilun Youyuan Machinery Manufacturing에서는 동일한 공장에서 두 작업을 모두 처리하므로 리드 타임이 단축되고 고객에게 원자재부터 완제품까지 하나의 책임 있는 파트너를 제공합니다.
알루미늄이 CNC 가공 부품의 기본 선택인 이유
알루미늄은 가장 널리 가공되는 비철금속이며, 그 이유는 쉽게 알 수 있습니다. 알루미늄의 밀도는 2.70g/cm3로 강철(7.85g/cm3)의 3분의 1 수준이다. , 대부분의 엔지니어링 응용 분야에서 강도를 저하시키지 않고 부품 무게를 직접 줄입니다. 자동차 및 항공우주 산업이 중량 절감을 추구하는 가운데 이 단일 특성은 CNC 가공 알루미늄에 대한 막대한 수요를 주도합니다.
알루미늄은 또한 자연적으로 형성되는 산화층(Al2O3)을 유지하여 대기 부식으로부터 금속을 보호합니다. 대부분의 산업 환경에서 CNC 가공 알루미늄 부품에는 부식 방지만을 위한 페인트나 도금이 필요하지 않습니다. 외관, 색상 코딩 또는 내마모성이 필요한 경우에도 양극 산화 처리가 권장됩니다.
알루미늄의 가공성은 또 다른 결정적인 장점입니다. 가장 일반적인 가공 등급인 6061-T6은 기존 벤치마크인 쾌삭 황동과 비교하여 가공성 등급이 90%에 가깝습니다. 이는 알루미늄을 적절한 스핀들 부하로 높은 절삭 속도로 밀링 및 터닝할 수 있어 사이클 시간을 단축하고 원자재 가격이 강철보다 킬로그램당 더 높을 때에도 부품당 비용을 절감할 수 있음을 의미합니다.
- 열전도율: 6061-T6은 304 스테인리스강의 약 6배인 167W/mK의 열을 전도하므로 방열판, 모터 하우징 및 열 관리 부품에 이상적입니다.
- 전기 전도성: 알루미늄은 구리보다 전도성이 약 61% 높지만 무게는 절반도 안 되기 때문에 전류 전달 브래킷 및 인클로저 부품으로 선택되는 경우가 많습니다.
- 재활용성: 알루미늄은 기계적 특성을 잃지 않고 무한정 재활용할 수 있으며 재용해는 1차 알루미늄을 생산하는 데 필요한 에너지의 약 5%만 소비합니다.
CNC 가공을 위한 일반적인 알루미늄 합금: 특성 및 선택
모든 알루미늄 합금이 동일한 방식으로 가공되는 것은 아닙니다. 선택한 합금에 따라 강도, 내식성, 절단 용이성 및 최종 부품 비용이 결정됩니다. 아래 표에는 CNC 가공 알루미늄 부품에 대해 가장 자주 지정되는 등급이 요약되어 있습니다.
| 합금 | 인장강도(MPa) | 가공성 | 부식 저항 | 일반적인 응용 분야 |
|---|---|---|---|---|
| 6061-T6 | 310 | 우수함 (90%) | 좋음 | 구조 프레임, 자동차 부품, 유압 부품 |
| 7075-T6 | 572 | 우수함 (90%) | 박람회 | 항공우주 브래킷, 고응력 부품 |
| 2024-T4 | 450 | 좋음 | 박람회 | 항공기 구조물, 내피로성 부품 |
| 5052-H32 | 228 | 박람회 (70%) | 우수 | 연료 탱크, 해양 부품, 판금 하우징 |
| 6063-T5 | 215 | 좋음 | 우수 | 압출 프로파일, 인클로저, 트림 부품 |
대부분의 CNC 가공 애플리케이션의 경우, 6061-T6이 최고의 출발점입니다 강도, 가공성, 내식성 및 비용의 균형을 유지하기 때문입니다. 부품에 큰 응력이 가해지고 무게가 중요한 경우 7075-T6은 인장 강도가 약 85% 더 높지만 비용은 약 30% 더 높으며 내식성은 감소합니다. 해양 또는 화학적 환경에 노출된 부품의 경우 5052는 부식 성능이 더 강력하지만 강도가 낮고 약간 느린 절단 매개변수가 필요합니다.
의도한 제조 경로가 솔리드 바에서 가공하는 것이 아니라 다이캐스팅인 경우 합금 선택이 변경됩니다. 다이캐스트 부품은 일반적으로 주조성이 우수하지만 6061-T6에 비해 연성이 낮은 A380 또는 A383 알루미늄-실리콘 합금을 사용합니다. 알루미늄 다이캐스팅 거의 그물 모양을 만들고 CNC 가공을 통해 주조만으로는 경제적으로 유지할 수 없는 중요한 치수를 정의합니다.
알루미늄 부품에 사용되는 CNC 가공 공정
알루미늄 부품에는 다섯 가지 CNC 가공 방법이 가장 일반적입니다. 각각은 서로 다른 형상, 공차 및 표면 특성을 생성합니다.
3축 CNC 밀링
3축 밀링은 절삭 공구가 X, Y, Z축을 따라 움직이는 알루미늄 부품의 핵심입니다. 평판, 정사각형 블록, 포켓 및 대부분의 브래킷 형상을 처리합니다. 한쪽 면에서 재료의 90% 이상이 제거되는 부품의 경우 3축 가공이 거의 항상 가장 저렴한 옵션입니다.
5축 CNC 밀링
5축 밀링은 테이블이나 헤드를 기울여 모든 방향에서 부품에 접근합니다. 이는 복잡한 형상에 대한 설정 수를 줄이고, 표면 마감을 개선하며, 언더컷 및 내부 채널을 가능하게 합니다. 터빈 블레이드, 임펠러 및 복잡한 매니폴드 블록의 경우 기계 속도가 더 높더라도 5축 가공 알루미늄이 선호되는 경로입니다.
CNC 터닝
선삭은 샤프트, 부싱, 피스톤 부품과 같은 둥근 부품을 생산합니다. 알루미늄은 선삭이 잘되며, 고속 선삭은 매우 미세한 표면 마감으로 탁월한 치수 공차를 달성할 수 있습니다. 라이브 툴링을 갖춘 CNC 선반은 한 번의 척킹으로 밀링 및 드릴링 작업을 수행할 수도 있습니다.
드릴링 및 태핑
드릴링 및 태핑 are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
스위스 CNC 가공
스위스형 선반은 일반적으로 32mm 미만의 공차가 엄격한 작은 직경의 부품에 사용됩니다. 이는 뛰어난 동심도를 제공하고 단일 패스로 복잡한 프로파일을 생성할 수 있으며 이는 핀, 피팅 및 소형 센서 하우징에 유용합니다.
다이 캐스팅과 CNC 마무리 가공
대량 생산에 점점 더 많이 사용되는 하이브리드 경로는 거친 형태를 다이캐스팅한 다음 중요한 면만 CNC 가공하는 것입니다. 다이캐스팅 단계는 솔리드 바에서 모든 재료를 제거하는 것보다 부품당 비용이 훨씬 저렴하며 가공 단계는 캐스팅만으로는 유지할 수 없는 정밀도를 추가합니다. 이는 연간 1,000개 이상의 자동차, 유압 및 전기 부품을 생산하는 제조업체가 선호하는 접근 방식입니다.
알루미늄 절단 시 주요 가공 고려 사항
CNC 가공 알루미늄은 강철 가공보다 더 관대하지만 생산 과정에서 여전히 특정 문제가 발생합니다. 칩 형성, 공구 마모, 열팽창, 절삭유 사용을 이해하면 부품 불량과 불필요한 지연을 방지하는 데 도움이 됩니다.
- 칩 형성 및 배출: 순수 알루미늄은 스핀들 주위를 감싸 표면을 손상시킬 수 있는 길고 끈끈한 칩을 생성합니다. 고전단 커터, 높은 스핀들 속도 및 깊은 반경 방향 맞물림은 칩을 작은 조각으로 나눕니다. 건식 절삭이나 미스트 절삭유를 사용하는 것도 칩 융착을 방지하는 데 도움이 됩니다.
- 도구 선택: 일반 알루미늄 가공에는 플루트 광택이 있는 초경 엔드밀이 표준입니다. 대량 생산의 경우 다결정 다이아몬드(PCD) 도구는 훨씬 더 오래 지속되며 더 작은 치수를 유지할 수 있습니다. 공구 편향은 일반적으로 주요 제한 사항이므로 짧고 견고한 공구 홀더가 선호됩니다.
- 열팽창: 알루미늄은 섭씨 1도당 미터당 23um의 속도로 팽창하는데, 이는 강철의 약 두 배입니다. 실온에서 가공된 정밀 부품은 통제되지 않은 작업장에서 공차를 벗어날 수 있습니다. 공차가 -0.01mm 미만인 경우 온도 제어 가공 환경이 권장됩니다.
- 절삭유 전략: 홍수 냉각수는 알루미늄의 가장 일반적인 방법입니다. 열을 제거하고 칩을 플러시합니다. MQL(최소량 윤활)은 미세한 미스트를 사용하는 건식 대체 방식으로 고속 가공에 널리 사용됩니다. 선택에 따라 사이클 시간, 부품 청결도, 공구 수명이 영향을 받습니다.
- 버 형성: 부품 가장자리의 마지막 칩 절단으로 인해 종종 버가 남습니다. 버니싱 모따기, 고이송 커터 및 전용 디버링 스테이션은 모두 느린 수동 작업을 추가하지 않고도 깨끗한 가장자리를 생성하는 데 도움이 됩니다.
실용적인 측면에서 대부분의 알루미늄 가공 문제는 이송 속도와 툴링 간격으로 거슬러 올라갑니다. 예를 들어, 날당 0.05mm 이송으로 12,000RPM으로 작동하는 6061-T6의 6mm 엔드밀은 칩을 효율적으로 제거하는 반면, 날당 0.02mm로 4,000RPM으로 동일한 공구를 사용하면 칩이 플루트에 로드되어 표면 조도가 떨어지는 경우가 많습니다. 각 합금 및 공구 유형에 대한 절삭 매개변수를 조정하는 공장에서는 보다 일관된 부품을 제공합니다.
알루미늄 CNC 가공 공차 및 표면 마감
CNC 가공 알루미늄은 표준 상용 부품의 경우 /-0.10mm부터 정밀 회전 또는 연삭 부품의 경우 /-0.005mm까지의 공차를 유지할 수 있습니다. 달성 가능한 공차는 CNC 컨트롤러뿐만 아니라 전체 가공 시스템의 작동, 부품 크기 및 강성에 따라 달라집니다.
| 작동 | 표준 공차 | 정밀 공차 | 표면 거칠기(Ra) |
|---|---|---|---|
| 3축 밀링 | /-0.05mm | /-0.015mm | 1.6 음 |
| 5축 밀링 | /-0.025mm | /-0.008mm | 0.8 음 |
| CNC 터닝 | /-0.025mm | /-0.005mm | 0.4 음 |
| 연삭 | /-0.005mm | /-0.002mm | 0.2 음 |
| 다이캐스팅 가공 | /-0.10mm | /-0.01mm | 1.6 음 |
가공된 알루미늄의 일반적인 후처리 옵션에는 부식 방지 및 외관을 위한 유형 II 양극 산화 처리(일반적으로 20-25um 코팅), 내마모성을 위한 경질 양극 산화 처리(유형 III), 내구성 있는 색상을 위한 분말 코팅, 전도성이나 납땜성이 중요한 응용 분야를 위한 무전해 니켈 도금이 포함됩니다. 표면 마감은 이러한 후처리 선택에 직접적인 영향을 미칩니다. Ra 0.8um의 매끄러운 표면은 균일한 양극산화층을 생성하는 반면, 거칠게 가공된 표면은 고르지 않은 코팅 두께를 생성할 수 있습니다.
밀봉 표면의 경우 권장되는 표면 마감은 일반적으로 Ra 0.8um ~ 1.6um입니다. 개스킷 접촉면이 너무 거칠면 압력이 가해지면 제대로 밀봉되지 않으며, 표면이 너무 매끄러우면 일부 개스킷 재료가 제자리에 유지되는 데 필요한 마찰이 줄어들 수 있습니다.
알루미늄 부품에 다이캐스팅과 CNC 가공이 함께 작동하는 방법
부피가 크고 부품 형상이 복잡한 경우 견고한 알루미늄 바에서 모든 것을 가공하는 것은 경제적으로 매력적이지 않습니다. 더 간단한 접근 방식은 이미 최종 형상에 근접한 다이캐스트 블랭크로 시작한 다음 기능적인 면만 가공하는 것입니다. 이 하이브리드 공정은 솔리드 빌렛을 이용한 가공에 비해 재료 낭비를 60~70% 줄이고 가공 시간을 40~50% 단축할 수 있습니다.
절충안은 초기 툴링 비용입니다. 알루미늄 다이캐스팅 다이 비용은 캐비티 수와 복잡성에 따라 USD 5,000에서 USD 50,000 사이입니다. 연간 생산량이 약 1,000개를 넘는 경우, 다이 비용은 일반적으로 낮은 단위당 가격을 통해 회수됩니다. 적은 양의 경우 바에서 가공하는 것이 더 나은 선택입니다.
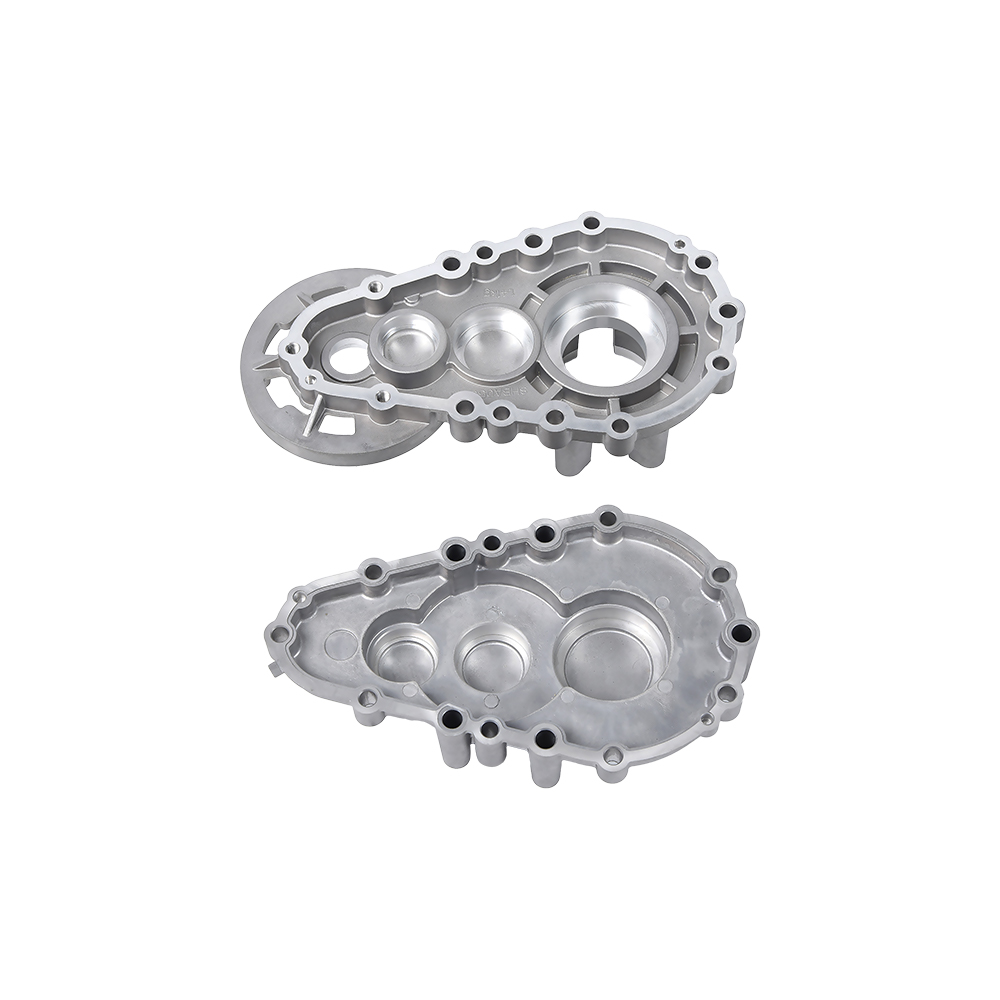
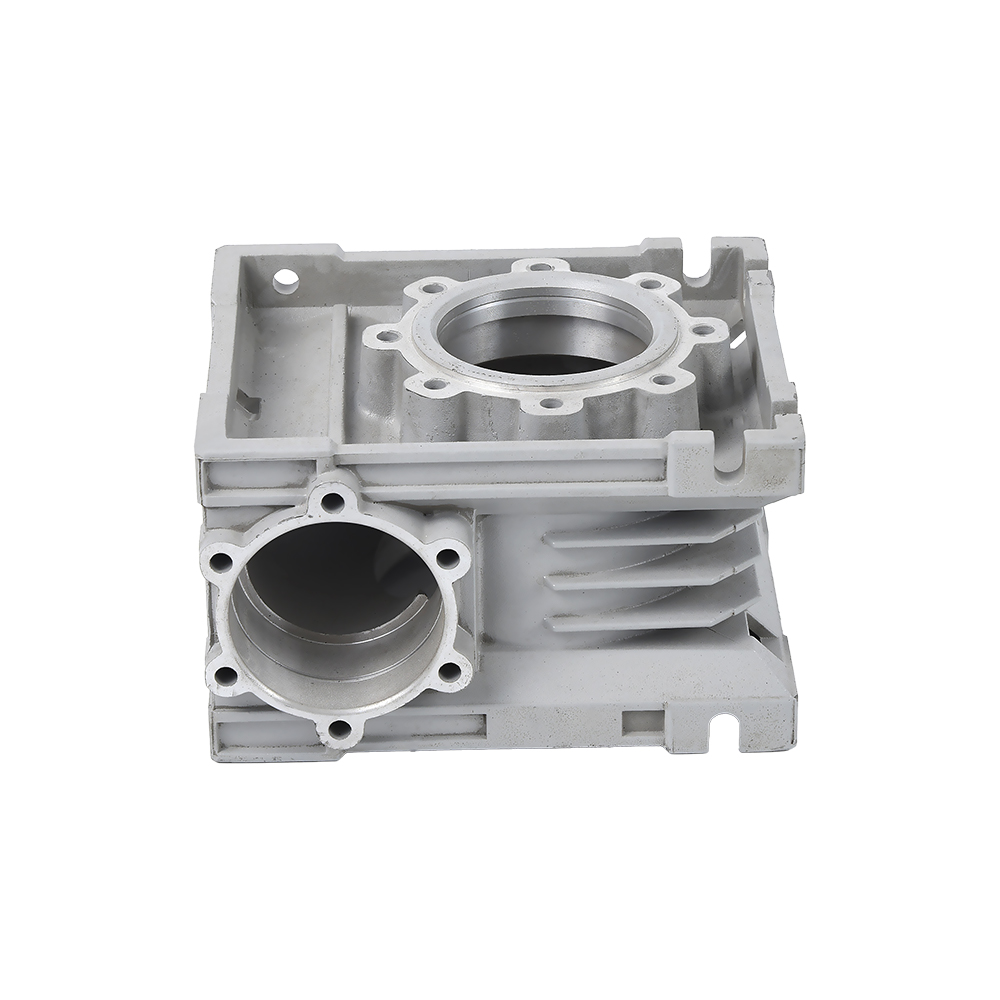
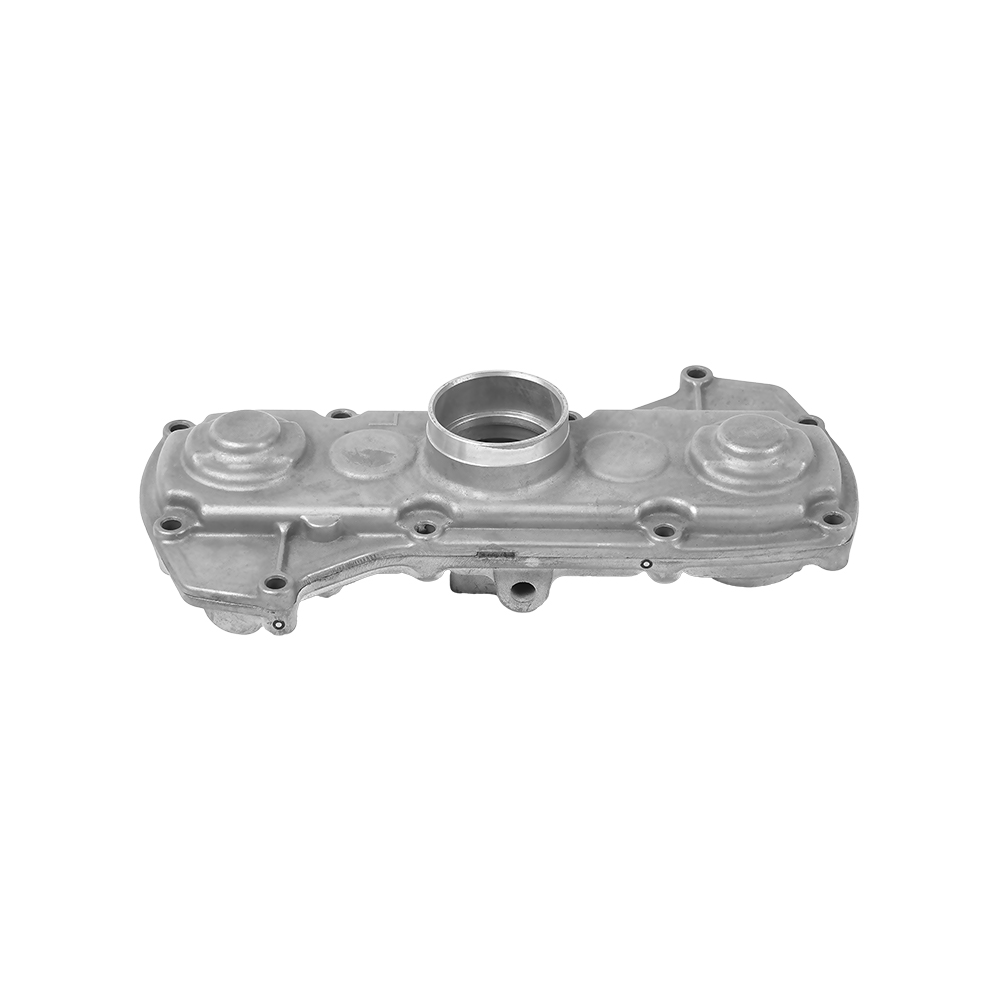
 쌀 이식기용 알루미늄 다이 캐스팅 기어박스 본체 이 기어박스 본체는 알루미늄 다이캐스팅으로 제작되어 이앙기 등 농기계에 적합합니다. 이 공정을 통해 정확한 치수와 내구성이 보장되므로 변속기 시스템을 위한 신뢰할 수 있는 구성 요소가 됩니다. 제품보기 →
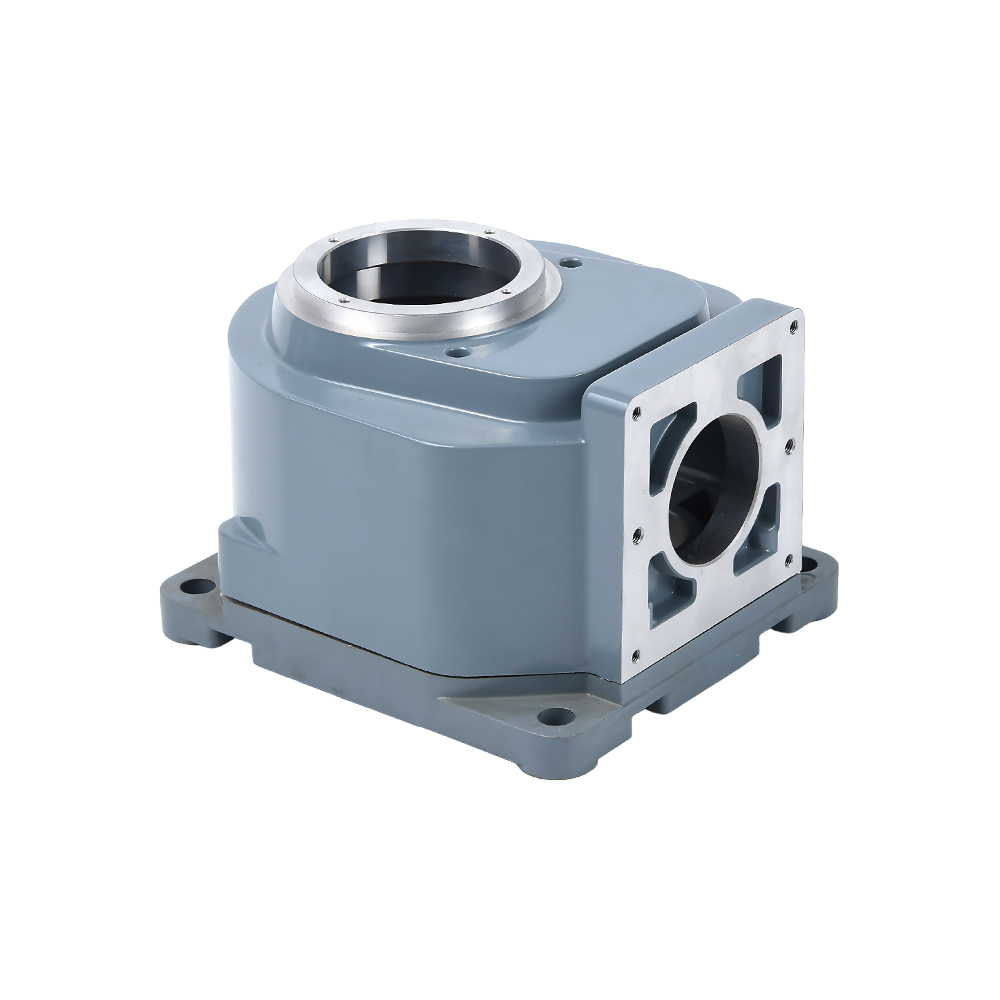
Ningbo Beilun Youyuan Machinery Manufacturing에서는 툴링, 다이캐스팅 및 CNC 가공을 한 지붕 아래 결합하고 있습니다. 그 결과 지속적인 제조 체인이 탄생했습니다. 다이캐스팅 공장에서는 거의 그물에 가까운 형상을 생산하고 기계 공장에서는 이를 드로잉 공차에 맞춰 마무리합니다. 고객은 별도의 공급업체 조정이 필요한 주조 블랭크가 아닌 완성된 부품을 받습니다. 이러한 배열은 여러 볼트 면, 보어 및 밀봉 표면이 엄격한 사양을 충족해야 하는 기어박스 하우징 및 변속기 케이스에 중요합니다.
표준 기계 공장 외에도 이러한 관행을 통해 구성품 일관성도 향상됩니다. 자체 부품을 가공하는 주조 공급업체는 스크랩을 분류하고, 주조 매개변수를 조정하고, CNC 프로그램에 도달하기 전에 작은 치수 변화를 보상할 수 있습니다. 이는 전체 제조 공정을 더욱 안정적으로 만들고 거부된 최종 부품의 수를 줄입니다.
이미 캐스팅을 사용하는 프로젝트의 경우 알루미늄 다이캐스팅의 장점 높은 생산율과 우수한 표면 디테일을 포함합니다. CNC 마무리 가공이 추가되면 부품은 주조의 경제적 이점과 가공의 정확성을 모두 얻습니다.
CNC 가공 알루미늄 부품의 응용
CNC 가공 알루미늄 부품은 거의 모든 산업 분야에 나타납니다. 가장 일반적인 카테고리는 다음과 같습니다.
자동차 및 신에너지 차량
엔진 마운트, 변속기 하우징, 방열판 플레이트, 센서 브래킷, 배터리 하우징 및 모터 구조 부품이 표준입니다. 알루미늄의 높은 중량 대비 강도 비율은 전체 중량을 줄여 차량 주행 거리를 직접적으로 향상시킵니다. 전기 자동차의 차량 중량이 100kg 감소할 때마다 주행 가능 거리는 약 10~15km 증가합니다. , 알루미늄은 대량 감소 프로그램을 위한 확실한 선택이 됩니다. 예를 들어, 전기 자동차 제조업체는 강철 베어링 브래킷을 알루미늄 다이캐스팅으로 교체한 후 CNC 가공하여 /-0.02mm의 베어링 공차를 유지했습니다.
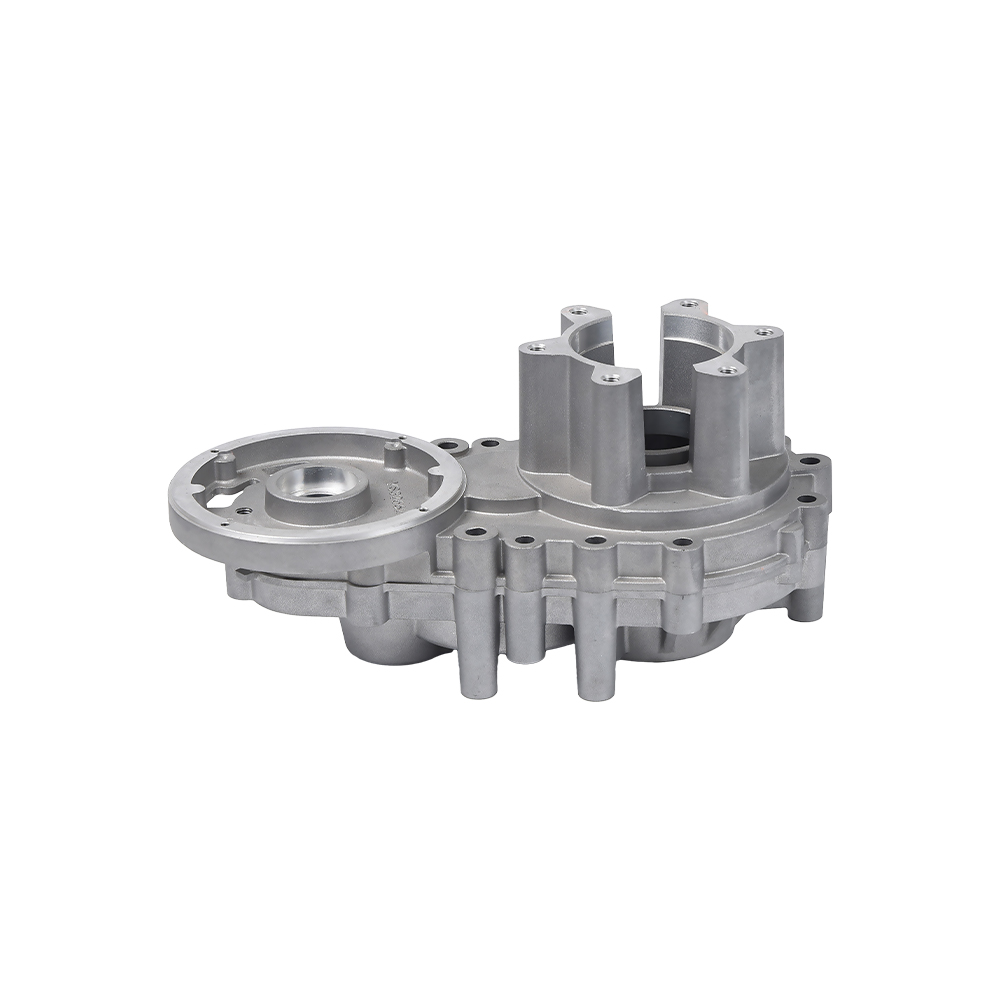
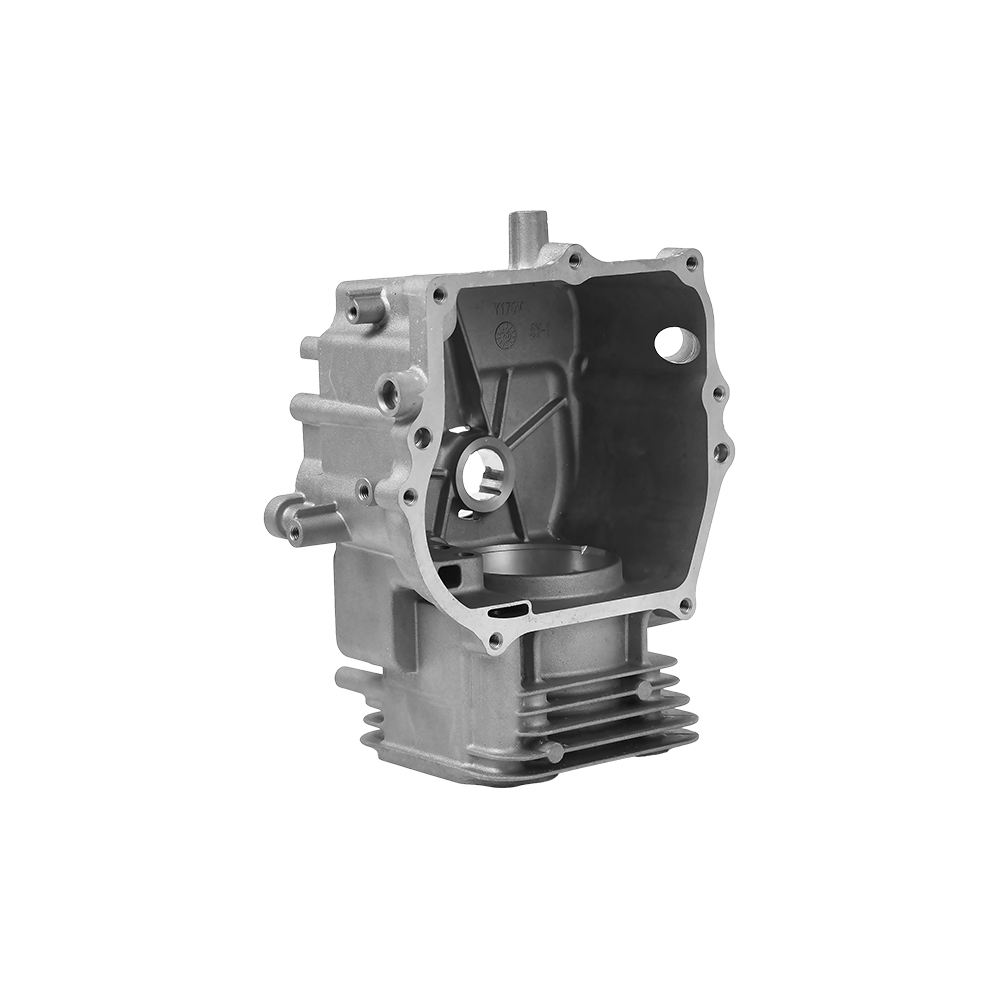
 알루미늄 다이캐스팅으로 제작된 오토바이 크랭크케이스 이 오토바이 크랭크케이스는 알루미늄 다이 캐스팅으로 제작되어 강도와 경량 특성을 제공합니다. 이는 엔진 조립에 필수적이며 정확한 보어와 나사산을 위해 후속 CNC 가공이 필요합니다. 제품보기 →
전동 공구 및 소형 엔진
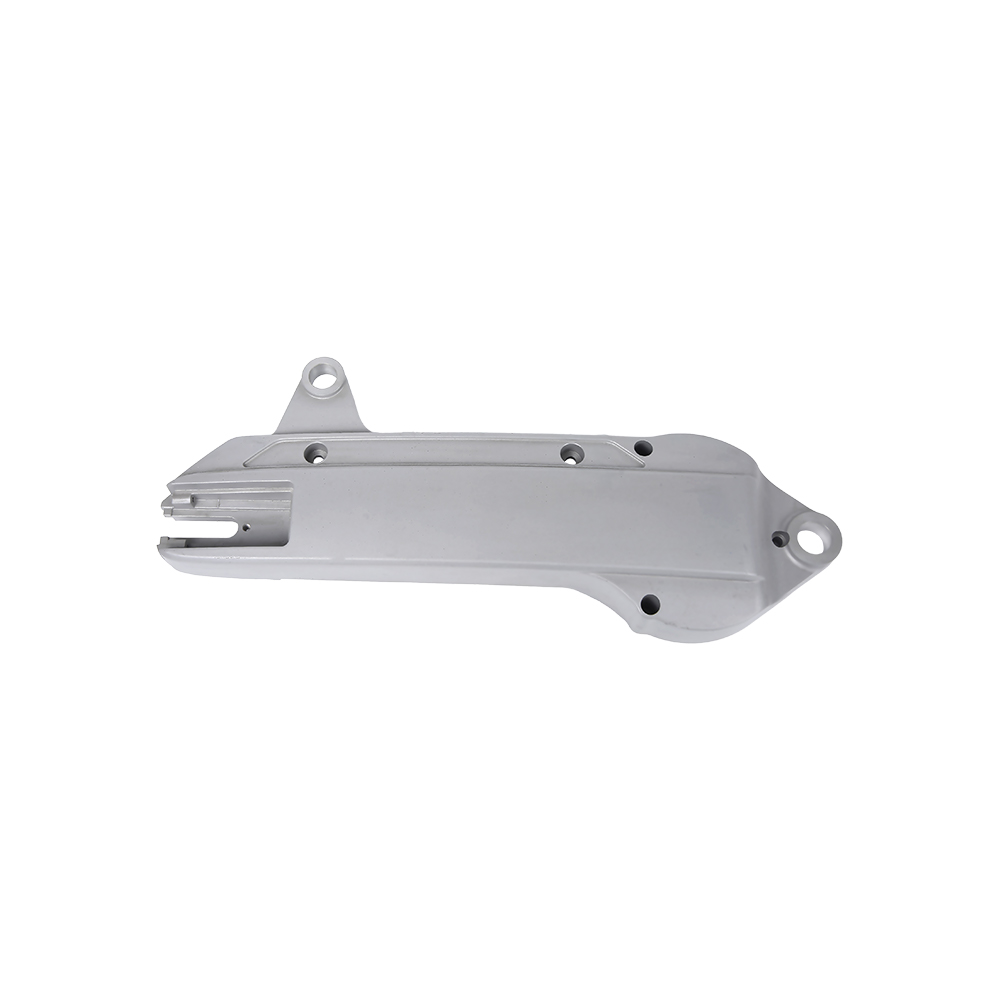
오토바이 크랭크케이스, 변속기 박스, 엔진 커버는 주조 후 가공되는 경우가 많습니다. 이러한 부품에는 나사산 구멍, 베어링 보어 및 개스킷 면이 필요하며 모두 주조 후 기계 가공을 통해 가장 경제적으로 생산됩니다. 동일한 논리가 소형 경작기 기어박스와 식재 기계 구성요소에도 적용됩니다.
유압 및 공압
유압 밸브, 밸브 블록, 조절기 본체 및 공압 피팅은 가볍고 내부식성을 위해 알루미늄을 사용합니다. CNC 가공은 유체 흐름을 제어하는 내부 보어와 나사형 포트를 생성합니다. 많은 밸브 본체는 기계 가공 후 압력 테스트를 거쳐 지정된 압력 등급을 충족하는지 확인합니다.
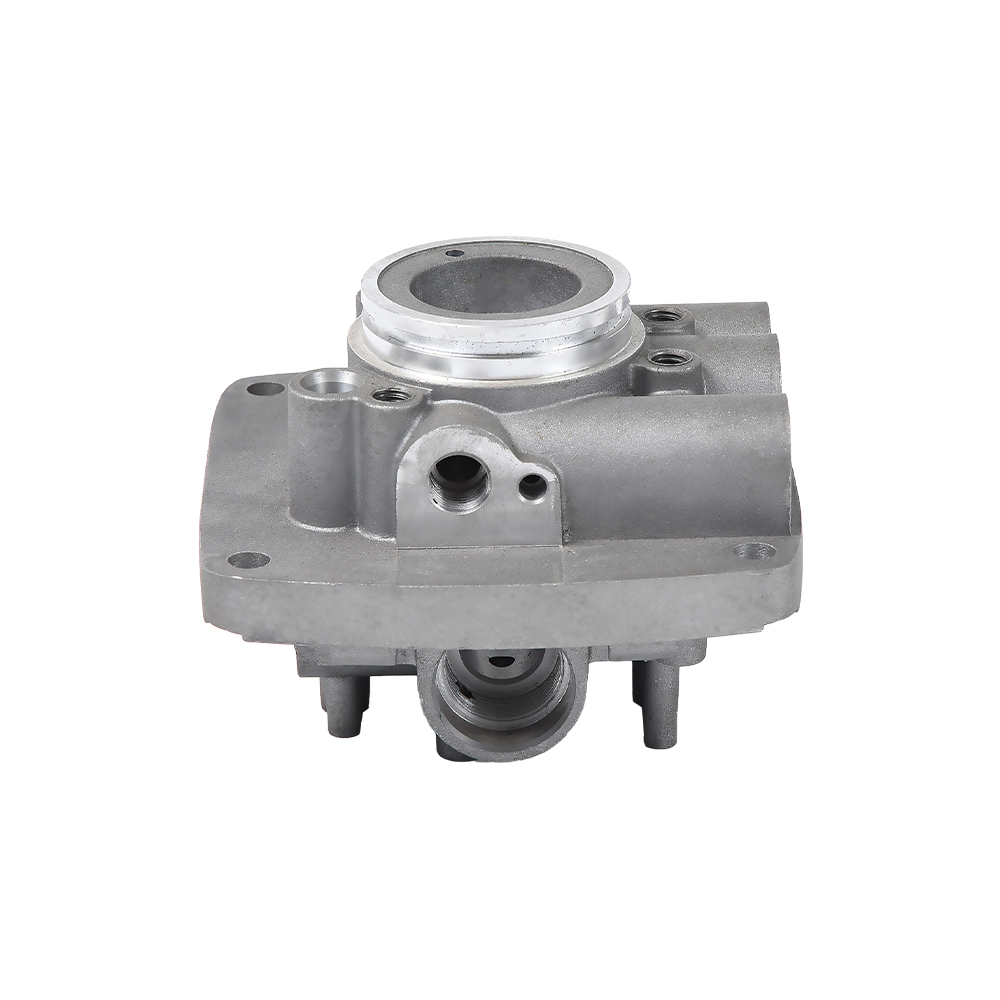
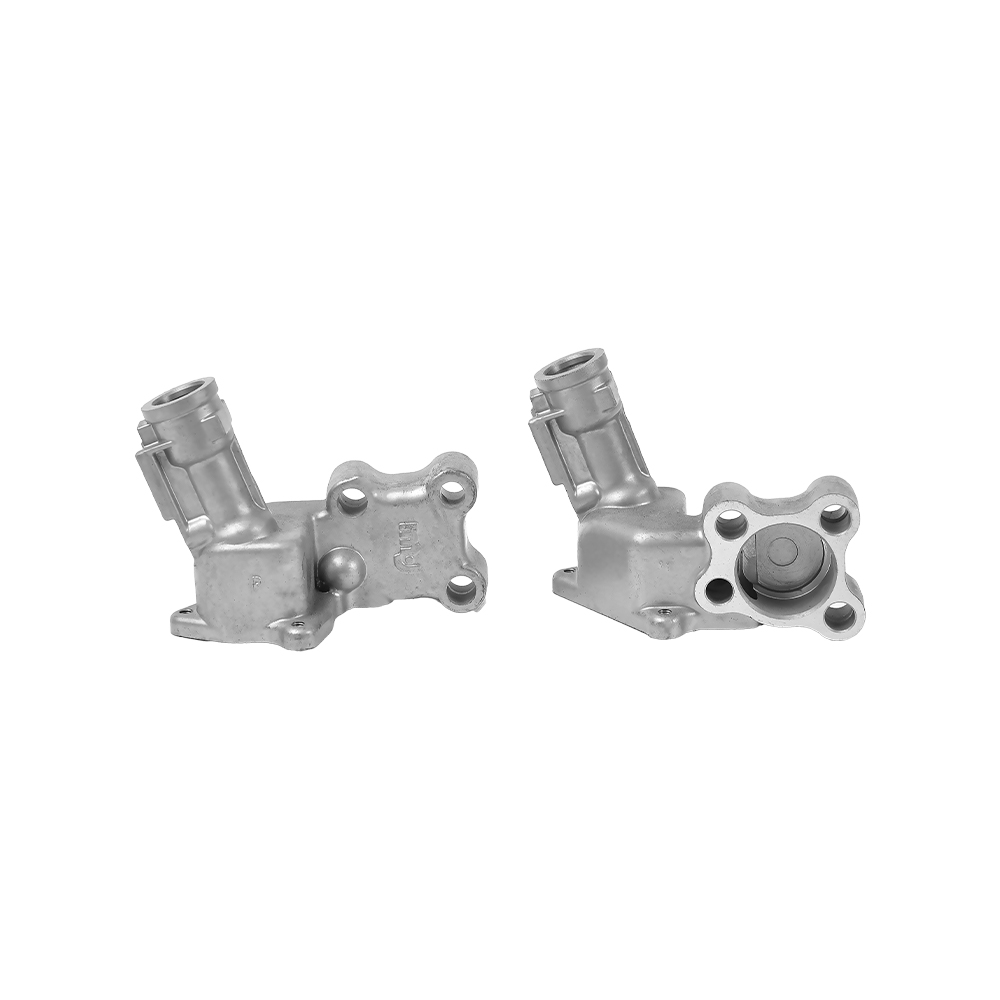
 유체 제어용 알루미늄 다이 캐스팅 유압 밸브 이 유압 밸브는 알루미늄 다이캐스팅으로 제작되어 내식성과 경량 구조를 제공합니다. 이는 내부 통로가 정확한 사양에 맞게 가공된 유체 제어 시스템에 사용됩니다. 제품보기 →
전자 장치 및 열 관리
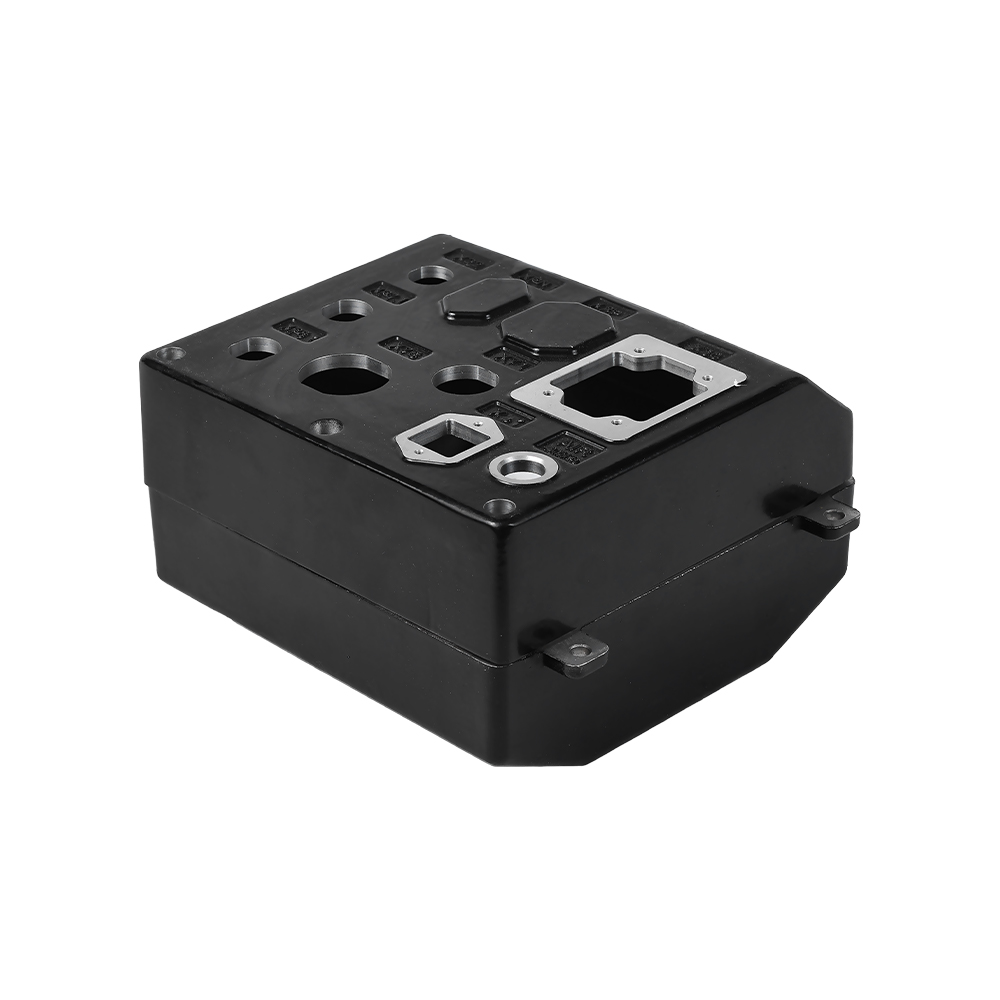
방열판, LED 하우징 및 전자 인클로저는 CNC 가공되거나 알루미늄으로 주조되는 경우가 많습니다. 알루미늄은 열을 효과적으로 방출하기 때문에 전원, 인버터, 모터 컨트롤러 등에 사용됩니다. 알루미늄은 투자율이 낮기 때문에 재료가 자기장을 방해해서는 안 되는 센서 하우징에도 적합합니다.
농업 기계
이앙기 부품, 크랭크케이스 하우징 및 기어 박스는 일반적으로 주조 및 가공됩니다. 이러한 부품에는 안정적인 밀봉, 볼트 장착 및 치수 호환성이 필요합니다. CNC 가공은 현장에서 마모와 누출을 줄이는 일관된 핏과 매끄러운 표면을 생성합니다.
의료기기 부품
알루미늄 기구 하우징과 브래킷은 무게와 내부식성이 중요한 휴대용 의료 기기에 사용됩니다. CNC 가공으로 장치에 매끄러운 표면과 정확한 치수를 제공하는 반면, 양극 산화 처리는 반복적인 청소에도 견딜 수 있는 깔끔한 마감을 제공합니다.
CNC 가공 알루미늄 공급업체를 선택하는 방법
CNC 가공 알루미늄에 적합한 공급업체를 선택하려면 견적을 비교하는 것 이상이 필요합니다. 다음 요소는 프로젝트의 성공 여부와 지연 및 품질 문제를 지속적으로 결정합니다.
- 가공 범위와 스핀들 용량을 문의하세요. 일부 상점에서는 X의 최대 이동 거리가 600mm인 반면 다른 상점에서는 1,000mm 이상을 유지합니다. 주문하기 전에 가장 큰 부품이 맞는지 확인하십시오.
- 공차 및 표면 마감 데이터 요청: 유능한 공급업체는 가능한 것뿐만 아니라 생산 시 허용 오차가 무엇인지 알려주어야 합니다. 알루미늄 부품의 경우 임계 보어에서 /-0.01mm, 밀봉 면에서 Ra 0.8um을 찾으세요.
- 기계 목록을 확인하십시오: CNC, 밀링 센터, 터닝 센터 및 와이어 컷 기계가 작업장의 역량을 구성합니다. 작업장에 다이 캐스팅도 있다면 대량 작업을 위한 거의 그물 모양을 생산할 수 있습니다. Ningbo Beilun Youyuan Machinery는 생산 시스템에 다이캐스팅 및 CNC 가공 수량을 나열합니다.
- 통합된 툴링 및 주조를 찾으십시오. 툴링을 생산하고, 부품을 주조하고, 가공할 수 있는 공급업체는 대량 생산을 위한 강력한 파트너입니다. 이를 통해 조정 오버헤드가 줄어들고 품질 관리가 더 쉬워집니다.
- 검사 설정을 평가합니다. 표준 도구에는 캘리퍼, 마이크로미터, 높이 게이지 및 CMM 장비가 포함됩니다. 공급업체는 첫 번째 품목에 대한 치수 보고서를 제공할 수 있어야 합니다.
- 샘플 주문으로 테스트하세요. 생산 수량을 요청하기 전에 항상 소규모 배치나 프로토타입을 실행하십시오. 이는 대규모 자본을 투자하기 전에 가공 공정, 포장 및 응답 시간을 확인합니다.
중국에서 알루미늄 부품을 소싱하는 구매자에게는 공장 위치가 중요합니다. 공급업체는 자동차, 유압, 농업 또는 전기 등 특정 부품군에 대한 실적을 입증해야 합니다. 10년 이상의 생산 경험을 갖고 있는 닝보의 한 다이캐스트 및 기계 가공 회사의 사례는 공급업체의 제품 범위와 고객의 응용 분야 간 조정의 가치를 보여줍니다.
CNC 가공 알루미늄의 비용 동인
돈이 어디로 가는지 이해하면 구매자가 적절한 가격을 협상하고 관련 없는 요구 사항에 대해 초과 지불을 방지하는 데 도움이 됩니다.
| 비용 요인 | 부품 비용에 미치는 영향 | 그것을 줄이는 방법 |
|---|---|---|
| 재료 등급 | 7075-T6의 가격은 6061-T6보다 약 30~40% 더 비쌉니다. | 설계에 특정 강도가 필요한 경우가 아니면 6061-T6을 사용하십시오. |
| 다이캐스팅 툴링 | 다이 세트당 USD 5,000-50,000 | 양이 툴링 비용을 정당화하는 경우에만 주조를 사용하십시오. |
| 가공 시간 | 일반적으로 가장 큰 단일 비용 항목 | 설정 및 커터 경로 수를 최소화합니다. 가능한 경우 3축을 위한 설계 |
| 표면 처리 | 유형에 따라 부품당 USD 0.5~3 추가 | 기능이나 외관상 필요한 경우에만 양극 산화 처리 또는 도금을 포함하십시오. |
| 검사 | 전체 CMM 검사로 인해 시간과 비용이 추가됩니다. | 중요한 측정기준 전체만 검사하고 다른 측정기준에는 통계 샘플링을 사용하세요. |
| 수량 | 고정 설정 및 툴링 비용이 더 많은 부품에 분산됨 | 수요가 허용하는 경우 주문 수량을 늘리십시오. 작은 주문은 고정 비용이 높습니다. |
실제적인 예를 들자면, 0.2kg의 간단한 알루미늄 브래킷을 50개 소량 주문으로 6061-T6에서 가공하는 데 USD 2-4의 비용이 들 수 있습니다. 동일한 브래킷을 다이캐스팅으로 생산한 후 CNC로 10,000개 수량으로 마감하면 가공 단계 이후에도 부품당 USD 0.8-1.5까지 떨어질 수 있습니다.
FAQ: CNC 가공 알루미늄에 대해 자주 묻는 질문
CNC 가공 알루미늄의 일반적인 공차는 얼마입니까?
표준 CNC 가공 알루미늄은 대부분의 상용 부품에 대해 /-0.10mm의 공차를 유지합니다. 신중한 설정과 온도 제어를 통해 /-0.01mm의 더 엄격한 공차를 달성할 수 있습니다. 정밀 연삭은 -0.002mm에 도달할 수 있지만 부품당 상당한 비용이 추가됩니다.
CNC 가공 알루미늄을 거울 같은 마무리로 만들 수 있습니까?
그렇습니다. 거울과 같은 마감 처리를 위해서는 고속 가공과 정밀 연마 도구의 조합이 필요하며 종종 버핑이나 다이아몬드 선삭과 같은 후처리가 필요합니다. 표준 CNC 밀링은 Ra 0.8-1.6um을 제공하는데 이는 부드럽지만 거울 같지는 않습니다. 장식 표면의 경우 일반적으로 양극 산화 처리 또는 연마가 추가됩니다.
CNC 가공 알루미늄은 일반적인 부품에 얼마나 걸립니까?
간단한 브래킷의 경우 리드타임은 일반적으로 영업일 기준 3~5일입니다. 5축 작업과 양극 산화 처리가 포함된 복잡한 부품의 경우 2~3주가 소요됩니다. 부품이 다이캐스팅으로 시작하고 툴링이 필요한 경우 툴 제작 및 첫 번째 제품 승인을 포함하여 전체 리드 타임은 종종 4~6주입니다.
알루미늄 부품의 가공과 다이캐스팅 중에서 어떻게 선택합니까?
결정은 볼륨과 형상에 따라 결정됩니다. 수량이 약 500개 미만인 경우 바에서 가공하는 것이 더 경제적입니다. 1,000개 이상의 복잡한 형상에 가까운 형상의 경우 다이캐스팅과 CNC 마감 가공을 함께 사용하면 비용이 절약됩니다. 차이점은 주로 주조 다이의 툴링 비용입니다.
CNC 가공 알루미늄의 경우 6061-T6 또는 7075-T6을 지정해야 합니까?
범용 부품, 기계 구성 요소 및 인클로저에는 6061-T6을 사용하십시오. 항공우주 브래킷이나 고강도 뼈대와 같이 부품에 하중이 많이 걸리고 추가 비용이 정당화되는 경우 7075-T6을 선택하십시오. 7075의 인장 강도는 6061의 310MPa에 비해 572MPa이지만 비용과 내식성은 덜 유리합니다.
CNC 가공 알루미늄을 용접할 수 있나요?
예, 알루미늄은 TIG 또는 MIG 방법을 사용하여 용접할 수 있습니다. 그러나 용접 열은 특히 열 영향을 받는 부분에서 모재의 기계적 특성을 변경할 수 있습니다. 용접 후 부품을 가공하는 경우 용접 응력과 변형을 신중하게 고려해야 합니다. 대부분의 CNC 가공 알루미늄 공급업체는 설계에 대안이 없는 한 용접을 피합니다.
CNC 가공 알루미늄 부품이 부식되는지 어떻게 알 수 있나요?
알루미늄은 대기 부식에 잘 견디지만 습한 환경에서 강철이나 구리와 결합하면 갈바닉 부식이 발생할 수 있습니다. 아노다이징, 밀봉 아노다이징 또는 분체 코팅은 각각 추가적인 보호 기능을 제공합니다. 부품이 실외 또는 바다 근처에서 작동하는 경우 더 두꺼운 양극 코팅을 지정하십시오.
CNC 가공 알루미늄에 대한 최종 결론
CNC 가공 알루미늄은 성숙하고 안정적인 제조 공정입니다. 알루미늄은 밀도가 낮고 내식성이 뛰어나며 가공성이 뛰어나 자동차, 전자, 유압, 농업 및 의료 장비의 정밀 부품에 사용되는 표준 소재입니다. /-0.01 mm까지의 공차와 Ra 0.8 um의 표면 마감은 전적으로 현실적이며, 최고의 공급업체는 귀하의 응용 분야에 적합한 합금 및 공정 조합을 선택하는 데 도움을 줄 것입니다.
대량 생산의 경우 다이캐스팅과 CNC 마무리 가공을 결합하면 치수 정밀도를 잃지 않으면서 총 비용이 가장 낮습니다. 핵심은 주조 및 가공 단계를 모두 내부적으로 제어하여 단일 책임 지점을 제공하는 제조 파트너를 선택하는 것입니다. 올바른 공급업체를 통해 CNC 가공 알루미늄 부품은 실제 제조 노력을 반영하는 비용과 시간에 맞춰 올바른 공차에 도달합니다.