 언어


"알루미늄 합금"이라고만 쓰여 있는 재료 블록과 함께 그림이 책상 위에 놓여 있습니다. 이 단일 라인은 구조용 브래킷의 경우 A356, 대용량 다이캐스트 하우징의 경우 A380, 수년간의 슬라이딩 접촉을 견뎌야 하는 압축기 실린더의 경우 B390을 의미할 수 있습니다. 등급을 잘못 선택하면 첫 번째 프로토타입이 완벽해 보일 수 있습니다. 가공 후 균열이 나타나거나, 2,000개 부품 배치에서 압력 테스트를 통해 표면이 누출되거나, 양극 처리된 마감이 고르지 못하고 어둡게 나타날 수 있습니다.
세부 사항 이전에 직접적인 답변은 다음과 같습니다. 고압 다이 캐스팅의 경우 실제 기본값은 다음과 같습니다. A380 그리고 A383 , ADC12는 유사한 합금에 대한 아시아 명칭입니다. 저압, 중력 및 모래 주조의 경우 표준 선택은 다음과 같습니다. A356 그리고 356 . 슬라이딩 마모가 설계(실린더 라이너, 압축기 실린더, 베어링 표면)를 지배하는 경우 B390 평가받을 만하다. 내식성과 외관 마감이 원래의 강도보다 중요한 경우, 518 테스트할 합금입니다. 이 기사의 나머지 부분에서는 공급업체 대화에 가져올 수 있는 숫자를 통해 이러한 결론을 설명합니다.
주조 알루미늄 합금 명칭의 작동 원리
북미의 주조 알루미늄 합금은 소수점이 포함된 알루미늄 협회 4자리 시스템을 따릅니다. 첫 번째 숫자는 주요 합금 원소를 식별하며, 그 숫자만으로도 금형 및 사용 시 합금의 거동에 대해 알아야 할 대부분의 정보를 알 수 있습니다.
- 1xx.x — 알루미늄 함량이 99.0% 이상이며 주로 전기 도체 및 화학 장비에 사용됩니다.
- 2xx.x - 구리를 주성분으로 한다. 이 제품군은 열처리 후 모든 주조 알루미늄 합금 중 가장 높은 강도를 생성하지만 내식성은 저하됩니다.
- 3xx.x - 구리 및/또는 마그네슘이 첨가된 실리콘. 이것은 다이 캐스팅과 중력 주조 모두에 사용되는 주력 제품입니다.
- 4xx.x — 실리콘을 주요 요소로 사용하여 누출이 중요한 부품에 탁월한 유동성과 압력 견고성을 제공합니다.
- 5xx.x — 마그네슘은 최고의 내식성과 가장 일관된 양극산화 처리 마감을 제공합니다.
- 7xx.x - 아연은 주조 강도가 높지만 시효경화성이 있지만 상업용 주조 작업에서는 덜 일반적입니다.
숫자, 문자, 소수의 실제 의미
두 번째 숫자는 기본 합금의 수정을 나타냅니다. 마지막 두 자리는 제품군 내의 특정 합금을 식별합니다. 소수점도 중요합니다. x.x는 주조 형태이고 x.xx는 주괴 형태입니다. A356의 A와 같은 문자 접두사는 문자가 없는 기본 합금보다 불순물 제한이 더 엄격하다는 것을 의미합니다. 실제로 A356-T6과 같은 사양은 합금 계열 3xx.x, 수정된 356 구성, 더 엄격한 불순물 및 T6 열처리를 포함하는 완전한 지침입니다.
템퍼 명칭을 간략하게 설명했습니다.
Temper는 합금 뒤에 하이픈으로 구분하여 표기합니다. T6은 용체화 열처리 후 인공 시효를 의미합니다. 이는 구조적 주물이 하중을 견뎌야 할 때 가장 자주 지정되는 템퍼입니다. T5는 부품이 주조 과정에서 냉각된 후 인위적으로 노화되어 뒤틀림과 기포 발생을 방지하기 위해 다이캐스팅에 일반적으로 사용되는 용액 단계를 건너뛰는 것을 의미합니다. F는 조립된 상태(as-fabricated)를 의미하며, 이는 대부분의 다이캐스팅이 공급되는 방식입니다. 이러한 구별은 항복 강도에 직접적인 영향을 미칩니다. A356-T6은 대략적으로 도달합니다. 186MPa 항복강도 , A356이 그대로 앉아 있는 동안 125MPa .
주조에 사용되는 가장 일반적인 알루미늄 합금
금속 주조 연구소(Metal Casting Institute)에 따르면 모래 주조, 중력 주조 및 저압 주조에 사용되는 가장 일반적인 합금은 다음과 같습니다. 356 및 357 , 각각 약 6%와 7%의 실리콘을 함유하고 있습니다. ScienceDirect에 게시된 재료 과학 개요에서는 A319(Al-6Si-3Cu-1Fe-1Zn) 및 A356(Al-7Si-0.25Cu-0.2Fe-0.4Mg)이 중력 주조에서 대부분의 산업 응용 분야를 차지한다는 점을 지적하면서 패턴을 확인했습니다. 고압 다이 캐스팅의 경우 합금 선택 지침에 따르면 3xx.x 시리즈가 우세하고 그 뒤를 4xx.x, 5xx.x 및 2xx.x가 따릅니다.
| 합금 | 시 % | Cu% | 마그네슘% | 철 최대 % | UTS(MPa) | 수율(MPa) | 신장 % | 일반적인 프로세스 |
|---|---|---|---|---|---|---|---|---|
| A356 | 6.5–7.5 | 0.20 | 0.30~0.45 | 0.20 | 262 (T6) | 186 (T6) | 5~10 | 저압/중력/모래 |
| 356 | 6.5–7.5 | 0.20 | 0.30~0.45 | 0.60 | 228 (T6) | 164 (T6) | 3.5–6 | 저압/중력/모래 |
| 319 | 5.5~6.5 | 3.0~4.0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2~4 | 중력 / 모래 |
| A380 | 7.5~9.5 | 3.0~4.0 | 0.10 | 1.3 | 324 (캐스트 그대로) | 160 (캐스트 그대로) | 3.5 | 다이캐스팅 |
| A383 / ADC12 | 9.5~11.5 | 2.0~3.0 | 0.10 | 1.3 | 310(캐스트 그대로) | 150 (캐스트 그대로) | 3.5 | 다이캐스팅 |
| B390 | 16~18 | 4.0–5.0 | 0.45~0.65 | 1.3 | 285 (캐스트 그대로) | 240 (캐스트 그대로) | 1 | 다이캐스팅 |
| 518 | 0.35 | 0.25 | 7.5~8.5 | 1.8 | 310(캐스트 그대로) | 190 (캐스트 그대로) | 4~7 | 다이캐스팅 |
위의 속성 값은 별도로 주조된 테스트 바에 대해 게시된 ASM International 데이터를 따릅니다. 이를 특정 부품 형상에 대한 보증이 아닌 엔지니어링 평가의 출발점으로 간주하십시오.
주조 공정이 합금 선택을 제한하는 방법
주조 공정은 합금 선택의 첫 번째 필터입니다. 각 공정은 금형을 다르게 채우며 합금은 충전 조건을 견뎌야 합니다.
고압 다이캐스팅: 속도와 얇은 벽
는 알루미늄 다이캐스팅 공정 10~175MPa의 압력으로 용융 금속을 경화된 강철 다이에 주입합니다. 충전 시간은 밀리초 단위로 측정되므로 합금은 주조 온도에서 매우 유동적이어야 합니다. A380과 A383은 실리콘 함량이 얇은 벽과 복잡한 리브에 필요한 유동성을 제공하기 때문에 지배적인 선택입니다. A356은 다이캐스트가 가능하지만 실리콘 함량이 낮으면 얇은 부분을 깨끗하게 채우기가 어렵고 다이 납땜의 위험이 높아집니다.
저압 주조: 깨끗한 충진 및 적은 기공
저압 주조는 아래 용광로에서 다이를 채우고 제어된 가스 압력 하에서 상승관을 통해 용융물을 위쪽으로 밀어냅니다. 고압 주입에 비해 흐름이 일정하고 층류입니다. 다공성 수준은 더 낮은 경향이 있고 기계적 특성은 더 반복 가능합니다. 이것이 바로 휠, 서스펜션 암 및 구조용 브래킷이 이런 방식으로 만들어지는 이유입니다. T6의 A356은 이러한 구성 요소의 표준 조합입니다. 다공성이 주요 거부 이유인 경우 공급업체에 확인하는 것이 좋습니다. 저압 다이 캐스팅으로 가스 구멍을 줄일 수 있습니다 누출 테스트 표준을 충족하기에 충분합니다.
중력 및 모래 주조: 두꺼운 단면에 대한 다양성
중력 영구 주형 주조는 단순한 바닥 채우기 또는 경사 주입 형상을 사용하는 반면 모래 주조는 가장 넓은 형태 자유를 제공합니다. 두 공정 모두 낮은 유동성을 더 관대하므로 A356, 356, 319 및 357이 가장 많이 사용됩니다. 다이캐스팅보다 냉각 속도가 느리기 때문에 미세 구조가 더 거칠어지며, 주조 특성을 단단하게 유지하려고 하기보다는 열처리를 지정하여 보상합니다.
실제 부품에 중요한 합금 특성
인장 강도 외에도 주조 합금은 주조 공정 자체에서 살아남아 최종 환경에서 성능을 발휘해야 합니다. 이 6가지 속성은 대부분의 실제 선택을 결정합니다.
고온 균열 저항
합금의 동결 범위가 넓고 수상돌기 사이에 액체 금속 공급이 불충분할 때 응고 중에 균열이 형성됩니다. 구리가 풍부한 2xx.x 합금은 여기서 최악의 범죄자입니다. A356은 좁은 범위에서 응고되어 강력한 열간 균열 저항성을 제공하고 구조적 중력 주조를 지배하는 이유를 설명합니다.
다이 솔더링 경향
용융된 알루미늄은 강철 다이 표면과 반응하여 툴링에 용접될 수 있습니다. 합금의 철은 습윤을 감소시키는 철이 풍부한 금속간 상을 형성하여 이를 완화합니다. 따라서 다이캐스팅 합금은 철을 최대 1.3%까지 지정하는 반면, A356과 같은 중력 주조 합금은 납땜할 다이가 없기 때문에 철을 0.20%까지 낮게 유지합니다. 중력 주조 합금을 다이캐스팅하려고 하면 납땜 문제가 발생할 수 있습니다.
압력 견고성
유압 밸브 본체, 펌프 하우징 및 변속기 케이스는 모두 누출 테스트 요구 사항에 직면해 있습니다. 약 12%의 실리콘을 함유한 A413은 내압성이 뛰어납니다. A356과 A380도 좋은 성능을 발휘합니다. 16~18% 실리콘을 함유한 B390은 1차 실리콘 입자가 매트릭스의 연속성을 방해하고 미세 다공성 네트워크를 생성할 수 있기 때문에 압력 밀폐 주조에 대한 신뢰성이 떨어집니다.
내식성
518은 마그네슘 함량이 7.5~8.5%로 다이캐스팅 합금 중 대부분의 실외 또는 해수 환경에서 가장 강력한 후보입니다. A380 및 319와 같은 구리 함유 합금은 염분이 함유된 공기에서 더 빨리 부식됩니다. A356은 중간에 위치하며 적절한 표면 보호가 적용되는 경우 대부분의 기계 및 자동차 엔진룸 애플리케이션에 허용됩니다.
가공성
A380 및 319는 기계 가공성이 뛰어나 짧은 파손 칩을 생성하고 높은 절삭 속도에서 우수한 공구 수명을 제공합니다. 518의 높은 마그네슘 함량으로 인해 툴링 주위에 엉킬 수 있는 끈질긴 칩이 생성되므로 더 날카로운 인서트와 칩 브레이커 형상이 필요합니다. 부품에 광범위한 드릴링 및 태핑이 필요한 경우 합금 결정에 이를 고려하십시오.
는rmal conductivity
는rmal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151W/(m·K) , A380은 다음을 측정합니다. 96W/(m·K) . 부품이 전기 모터 또는 전력 전자 장치에서 열을 제거하는 경우 약 55W/(m·K)의 차이로 접합 온도가 크게 변경됩니다.
용도에 따른 합금 선택
합금 선택은 일반적으로 구조적 요구 사항과 주조 공정의 경제성이 교차하는 과정에서 이루어집니다. 아래 표는 일반적인 구성 요소를 주조 공장에서 실제로 실행하는 등급에 매핑합니다.
| 신청 | 추천등급 | 결정을 내리는 요인 |
|---|---|---|
| 엔진 실린더 부품 | A380, A383, B390 | 부피, 내압성, 내마모성 |
| 기어박스 및 변속기 하우징 | A380, A383 | 강성, 기밀성, 치수 정확도 |
| 오일 펌프 및 워터 펌프 | A356, A380 | 압력 견고성, machinability, thermal fatigue |
| 유압 밸브 및 블록 | A356, A380 | 누출 방지, 강도, 가공된 밀봉 표면 |
| 모터 하우징 및 엔드 커버 | A380, ADC12 | 얇은 벽 채우기, 치수 정확성, 강도 |
| 농업용 기어박스 | A356, 319 | 중력/사형 주조 시 인성, 피로 저항성 |
| 신에너지 자동차용 방열판 | A383, A356 | 는rmal conductivity, flatness, thin-wall detail |
| 스마트 홈 및 의료용 인클로저 | A383, ADC12 | 복잡한 기하학, 외관 표면, 얇은 벽 |
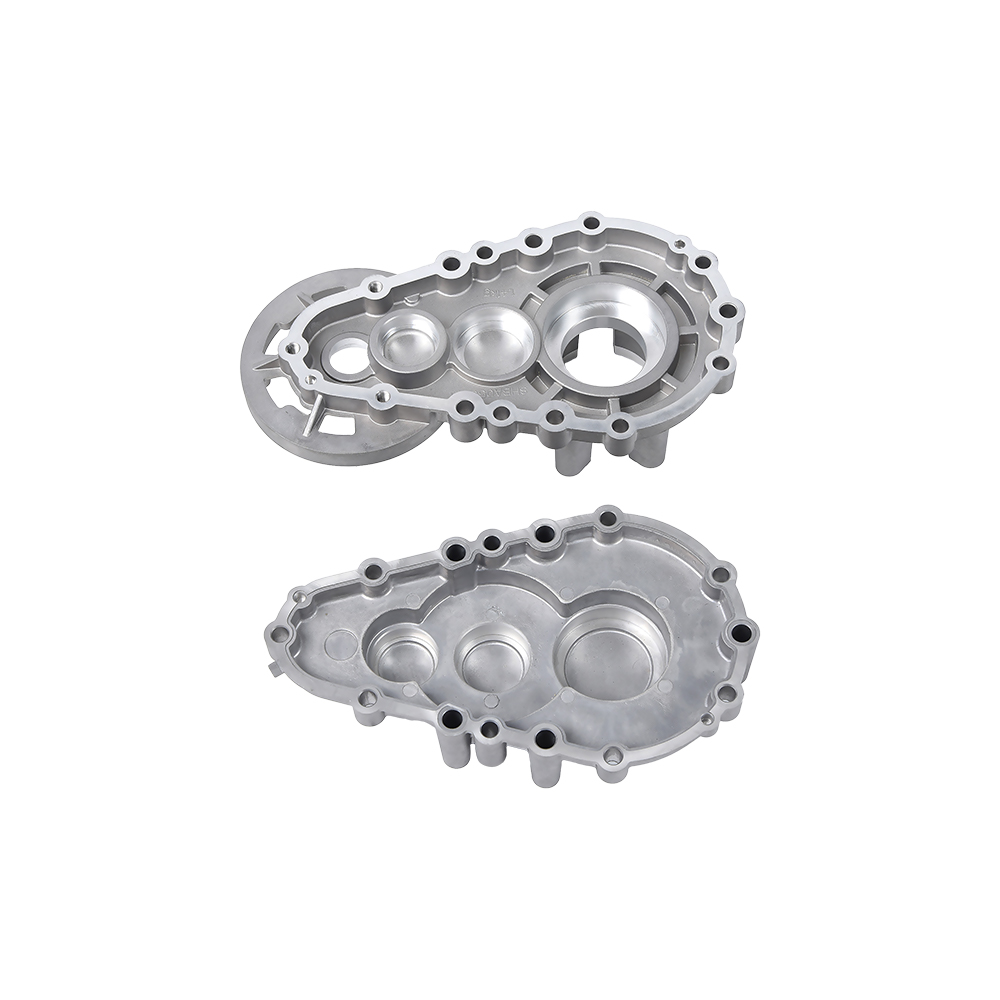
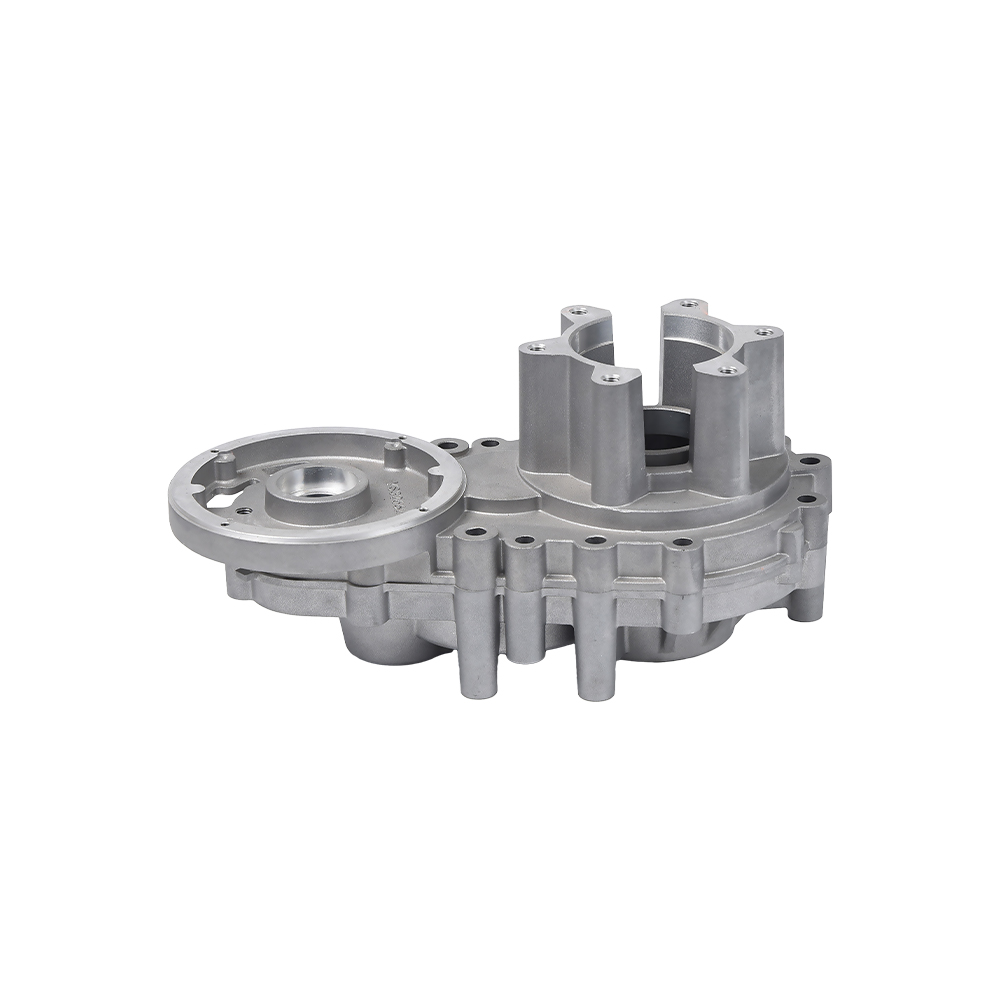
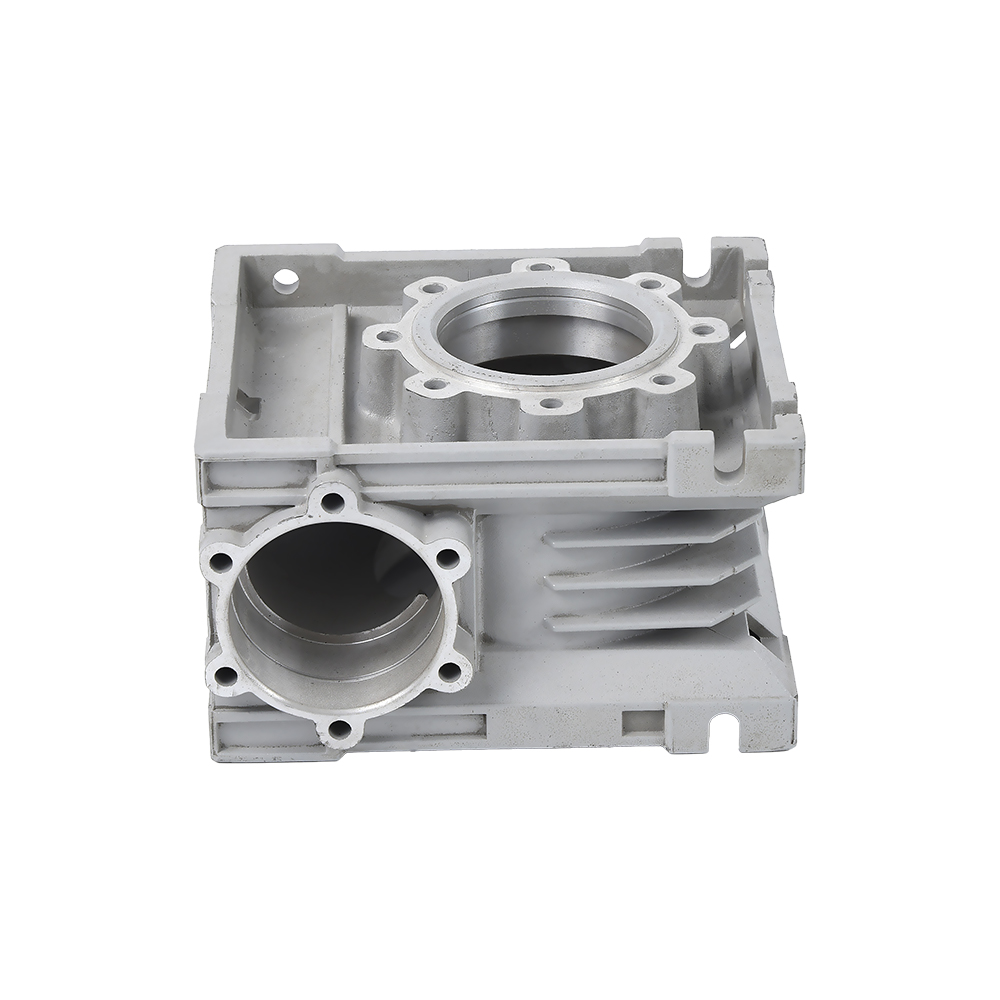
파워트레인 및 구조적 응용 분야의 경우 공급업체는 일반적으로 알루미늄 다이캐스트 기어박스 하우징 A380 또는 A383에서는 이러한 합금이 변속기 서비스에 필요한 강성과 압력 견고성을 제공하기 때문입니다. 기어박스 하우징도 진동 피로를 견뎌야 하는 경우 사이클 시간이 더 길더라도 T6 템퍼의 A356을 고려해 볼 가치가 있습니다.
 알루미늄 다이 캐스팅 기어박스 하우징 - Ningbo Beilun Youyuan Machinery Manufactur 는 aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... 제품보기 →
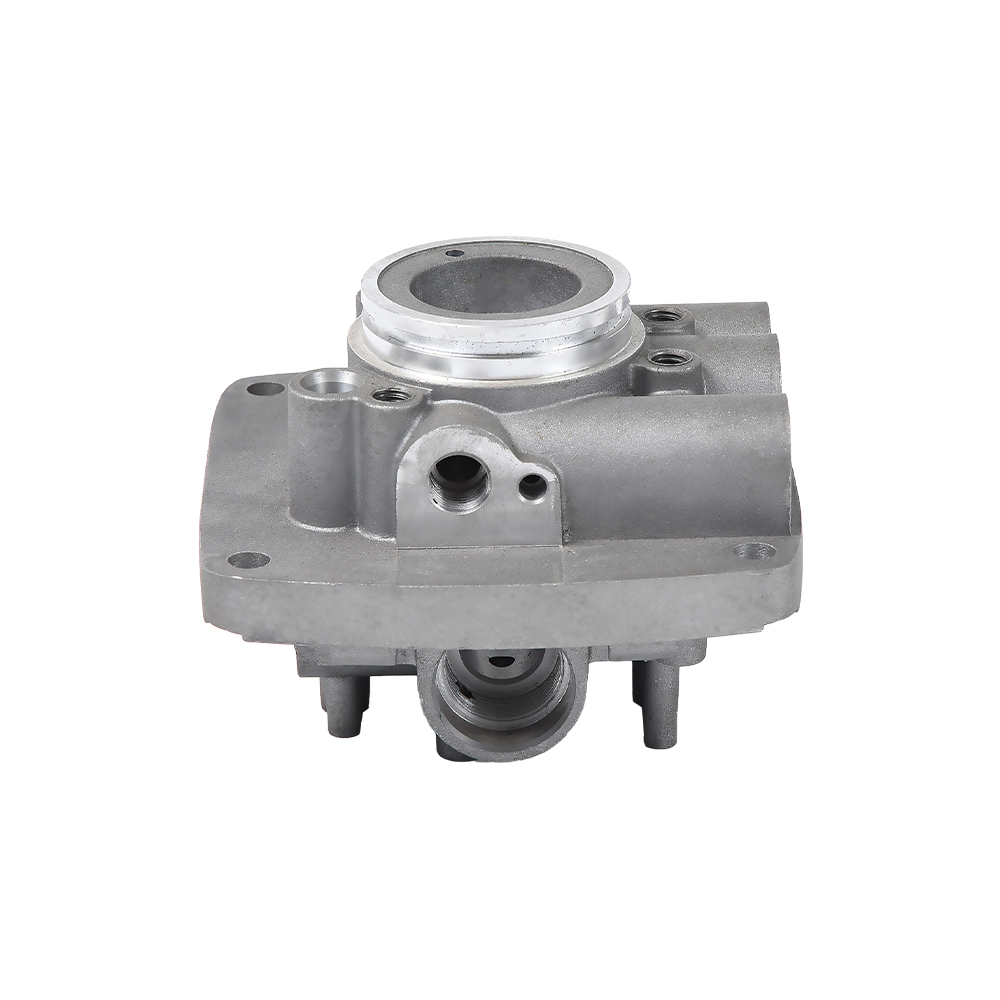
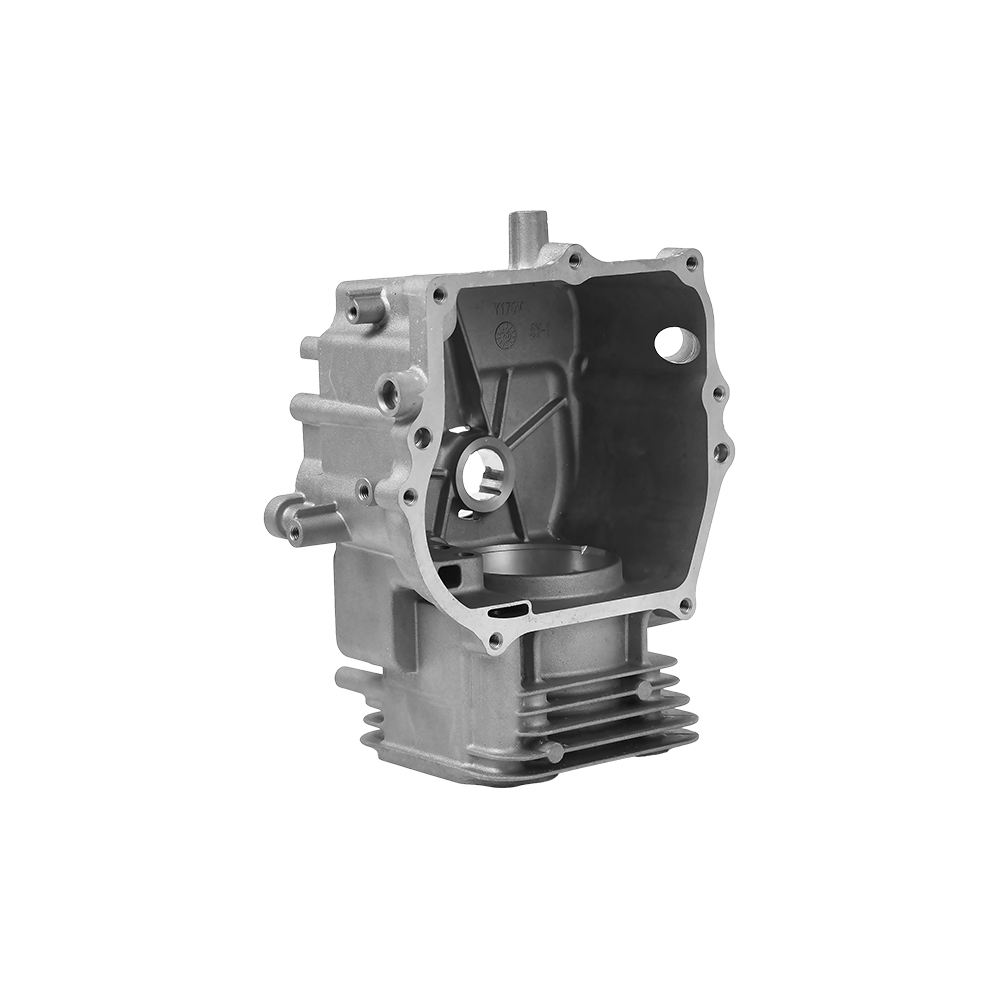
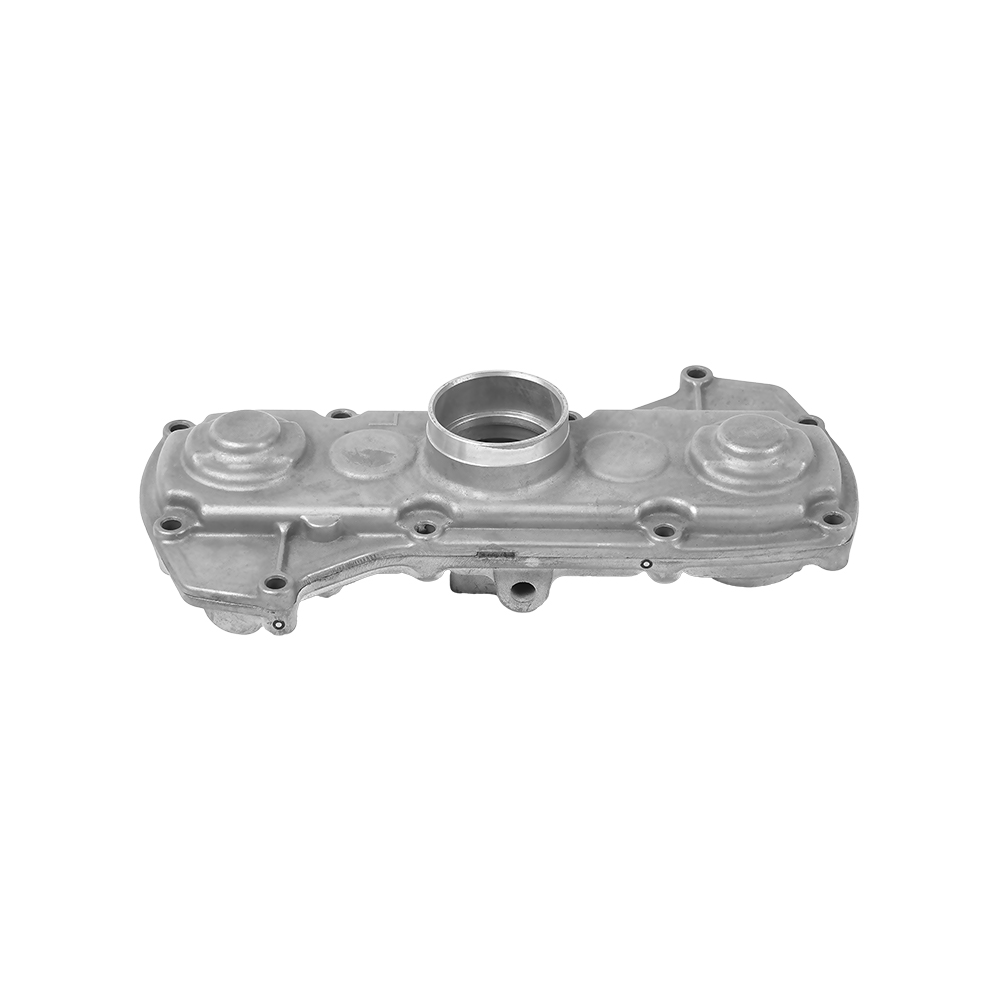
자동차 엔진 부문에서는 알루미늄 자동 엔진 실린더 부품 일반적으로 구조적 무결성과 냉각 성능이 중요한 경우 A356-T6에 지정되고, 생산량이 부품당 가장 낮은 비용을 요구하는 경우 A380에 지정됩니다. B390은 실린더 보어 영역에 별도의 라이너 없이 미끄럼 마모에 대한 높은 저항이 필요할 때 선택됩니다.
 맞춤형 알루미늄 자동 엔진 실린더 부품 제조업체. OEM 공급업체 - 닝보 Beilun Youyuan Machinery Manufacturing Co., Ltd는 중국 OEM/ODM 알루미늄 자동차 엔진 실린더 부품 제조업체이자 알루미늄 자동차 엔진입니다. 제품보기 →
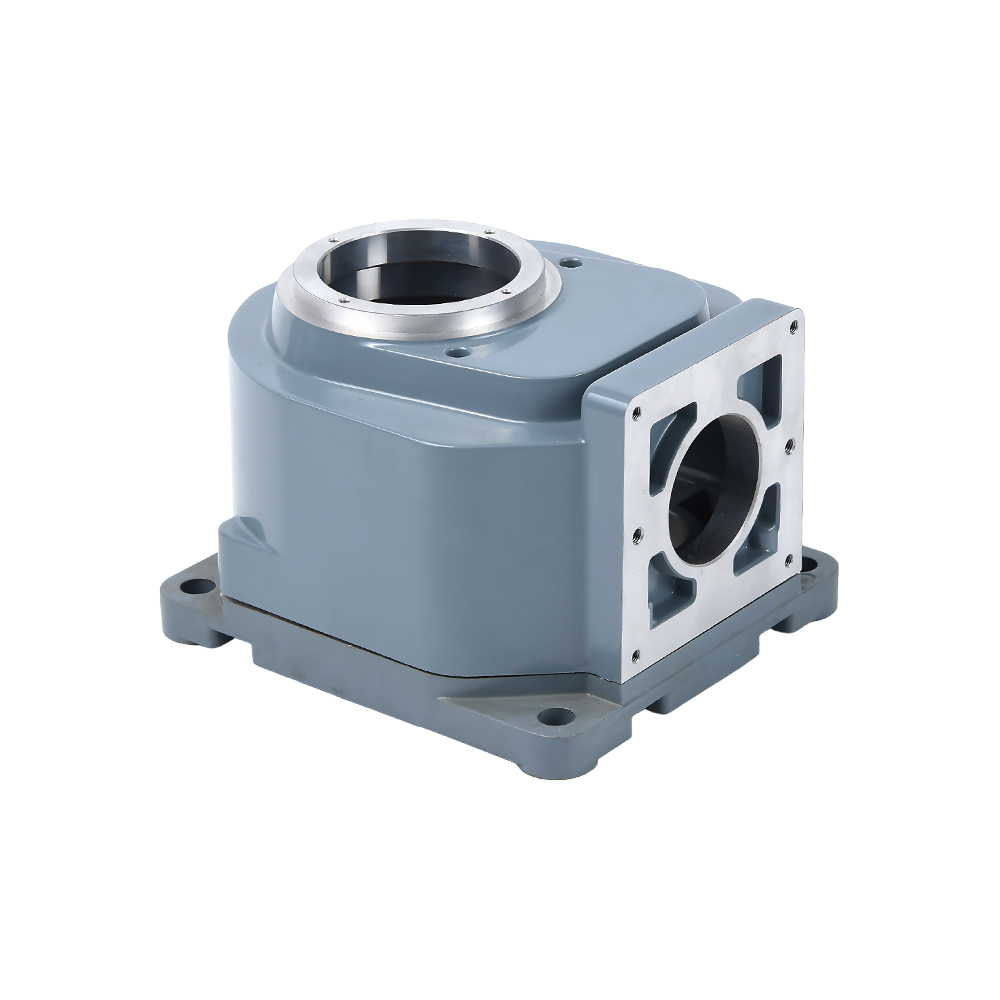
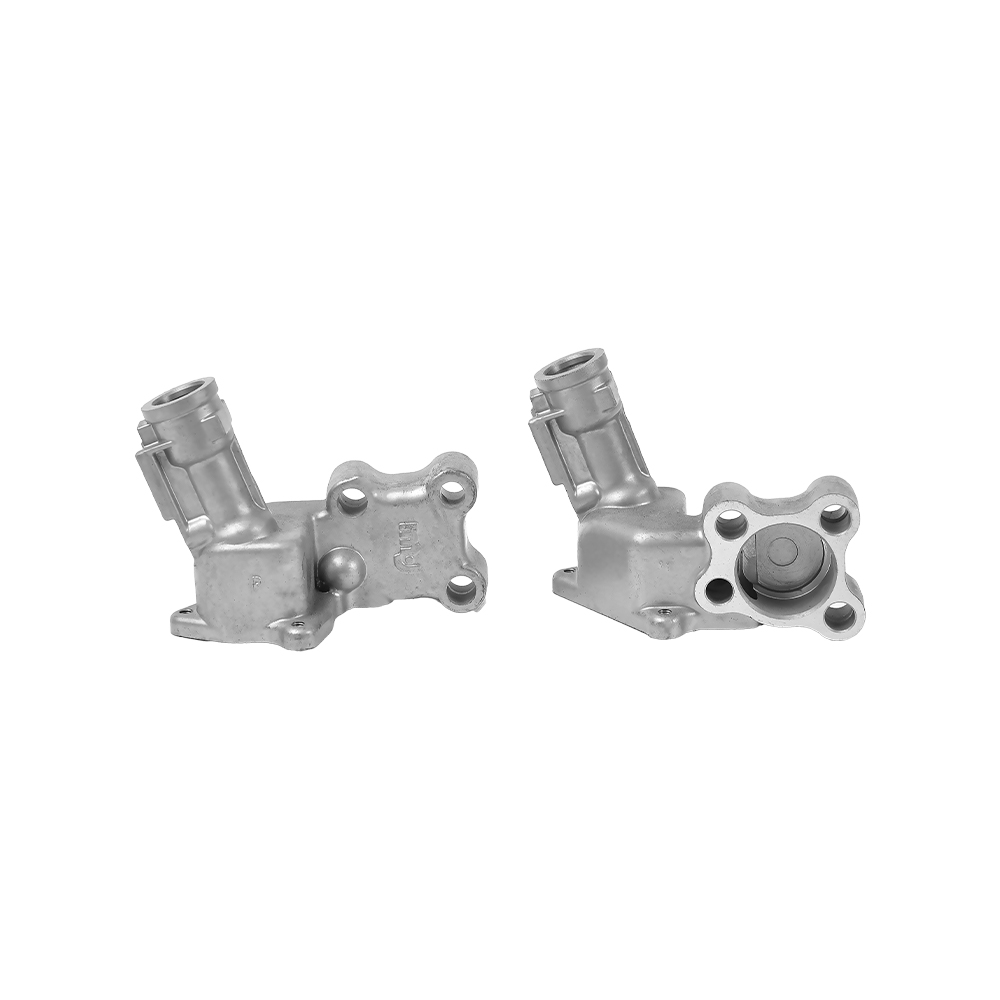
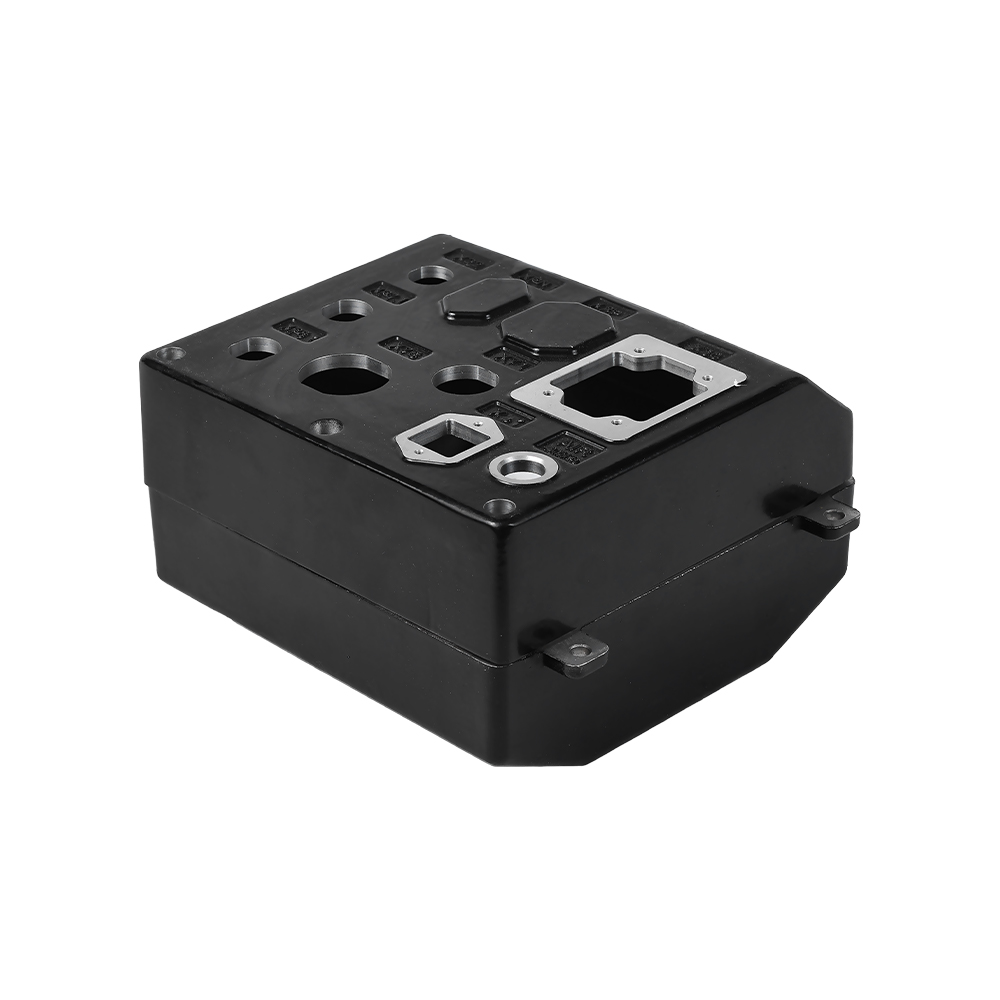
유체 동력 부품의 경우, 알루미늄 다이캐스트 유압 밸브 몸체는 일반적으로 A380으로 주조되는데, 그 이유는 평평한 밀봉면으로 깔끔하게 가공되고 거대 다공성 없이 압력을 유지하기 때문입니다. 피로 수요가 더 높은 중간 시리즈의 경우 T6의 A356이 벤치마크로 남아 있습니다.
 맞춤형 알루미늄 다이 캐스팅 유압 밸브 제조업체. OEM 공급업체 - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd는 중국 OEM/ODM 알루미늄 다이 캐스팅 유압 밸브 제조업체이자 알루미늄 다이 캐스팅 밸브입니다. 제품보기 →
합금 선택에 영향을 미치는 설계 고려 사항
는 alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
벽 두께
- 다이캐스팅 - 작은 부품의 경우 최소 벽은 0.8~1.5mm입니다. 2~3mm는 리브와 보스가 있는 중간 규모 하우징의 실용적인 바닥입니다.
- 저압 주조 - 합금의 동결 범위에 따라 최소 벽은 2.5-4mm입니다.
- 중력 및 모래 주조 — 잘못된 실행 및 수축 결함을 방지하기 위해 최소 벽은 3~5mm입니다.
치수 공차
- 다이캐스팅 작은 치수에서는 약 ±0.1mm, 100mm 전체에서는 ±0.3~0.5mm를 유지합니다. 이것이 바로 대부분의 정밀 하우징과 브래킷이 다이캐스트인 이유입니다.
- 저압 및 중력 주조 일반적으로 100mm에서 ±0.5mm를 실행합니다. A356-T6 구조 부품은 더 엄격한 정확도가 필요한 경우 열처리 후 가공됩니다.
- 모래 주조 ±0.8mm 이상을 제공하며 기능적인 면에서는 거의 항상 가공이 필요합니다.
구배 각도
다이캐스팅에서는 부품을 깨끗하게 추출하려면 외벽에 최소 1~2도, 내부 코어에 1.5~2.5도의 드래프트가 필요합니다. 저압 및 중력 도구에도 드래프트가 필요하지만 충전 및 배출력이 낮기 때문에 약간 더 적습니다. 어셈블리 요구사항으로 인해 설계에서 구배가 0이 되도록 허용하는 경우 비용을 추가하는 가공 여유 또는 슬라이드 동작에 대한 대화를 기대하세요.
열처리 및 변형
T6 열처리는 항복강도를 크게 높이지만 담금질 단계에서 변형이 발생하기도 합니다. 벽이 얇은 주물에서는 T6 이후 교정 작업이 필요한 경우가 많습니다. 다이캐스트 알루미늄 합금은 일반적으로 F 템퍼에 사용됩니다. 고압 주입에 의해 갇힌 가스 함량이 용체화 열처리 중에 표면 기포를 일으킬 수 있기 때문입니다. 귀하의 부품에 정말로 T6가 필요한지 확인하십시오. F에서 T6으로 업그레이드하면 공정 비용과 폐기율이 모두 추가될 수 있습니다.
표면처리 호환성
이 기사에 나오는 모든 합금에 대해 분말 코팅 및 페인팅 작업을 수행합니다. 아노다이징 처리는 예외입니다. 약 7% 이상의 실리콘 수준은 더 어둡고 고르지 못한 양극 코팅을 생성하며, 다이캐스트 스킨에는 종종 양극 산화 처리 후 보기에 좋지 않은 미세한 다공성 층이 포함되어 있습니다. 장식용 양극 산화 마감이 필요한 경우 518과 같은 저실리콘 합금을 지정하거나 양극 산화 처리 전에 주조 표면을 기계로 가공할 계획을 세우십시오. 깨끗한 생산 마감에 대한 예시 참고자료는 어떻게 이루어지는지 보여줍니다. 알루미늄 다이캐스팅 애플리케이션 화장품 표준을 충족하기 위해 표면 준비 단계에 점점 더 의존하고 있습니다.
주조용 알루미늄 합금에 관해 자주 묻는 질문
주조에 가장 적합한 알루미늄 등급은 무엇입니까?
는re is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
ADC12는 A383과 동일합니까?
는y are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
다이캐스트 알루미늄 부품을 양극 산화 처리할 수 있습니까?
예, 하지만 결과는 실리콘 함량에 따라 달라집니다. A380 및 A383은 건축 사양과 일치하지 않는 어둡고 고르지 못한 마감으로 양극 처리됩니다. 518과 같은 저실리콘 다이캐스팅 합금은 훨씬 더 나은 양극 코팅을 생성합니다. 일관된 외관을 위해 양극 처리하기 전에 표면을 가공하거나 연마하고 마감 사양을 결정하기 전에 실제 다이에서 사전 제작 샘플을 테스트하십시오.
A356-T6에서 T6은 무엇을 의미합니까?
T6은 용체화처리, 담금질, 인공시효를 위한 템퍼 명칭입니다. A356의 경우 이는 주조 상태의 약 125MPa에서 약 186MPa로 항복 강도를 높이는 동시에 5~10%의 연신율을 유지합니다. 이는 상당한 기계적 부하에 직면하게 되는 구조용 주물의 기본 성질입니다.
어떤 알루미늄 주조 합금이 최고의 압력 견고성을 갖습니까?
약 12%의 실리콘을 함유한 A413은 가장 내압성이 뛰어난 다이캐스팅 합금으로 널리 인용됩니다. A356은 또한 오일이나 유압유를 유지해야 하는 중력 및 저압 주조에도 적합합니다. 내압 적용 분야에는 2xx.x 구리 합금을 피하고, 합금에 관계없이 수축 다공성을 방지하려면 균일한 벽 두께로 부품을 설계하십시오.
B390이 압축기 및 엔진 실린더 응용 분야에 사용되는 이유는 무엇입니까?
B390에는 실리콘 16~18%와 구리 4~5%가 포함되어 있습니다. 높은 실리콘 함량은 실린더 보어와 압축기 실린더에 필수적인 뛰어난 슬라이딩 마모 저항을 제공하는 단단한 1차 실리콘 입자를 형성합니다. 연성이 낮고 가공이 까다로우며 압력 견고성이 낮기 때문에 마모가 주요 파손 모드인 경우에만 선택됩니다.
실용적인 마무리 권고사항
다이를 절단하기 전에 합금 결정을 테이블 위에 올려놓으십시오. 장비에 정기적으로 사용되는 합금이 무엇인지 주조 공급업체에 문의하십시오. 매일 A380 부품을 생산하는 주조소에서는 짧은 사이클 시간과 예측 가능한 불량률로 견적을 내는 반면, 최초의 A356 다이캐스트 부품은 구매자가 결국 지불해야 하는 개발 위험을 안고 있습니다. 반면, 부품이 피로 또는 누출 방지 인증을 받은 경우, 공급업체가 선호하는 합금을 응용 분야에 더 잘 맞는 합금으로 바꾸면 더 높은 부품 가격을 정당화할 만큼 현장 고장을 줄일 수 있습니다. 인증된 재료 테스트 보고서를 통해 화학 성분을 확인하고, 생산 조건에서 테스트 배치를 가공하고, 실제 부품 형상의 기계적 특성이 도면 요구 사항을 충족하는지 확인합니다. 이러한 순서는 고객 감사 중에 합금 불일치를 발견하는 것보다 항상 저렴합니다.